
Dans le procédé de moulage, du plastisol de PVC liquide est versé à température ambiante dans un moule ouvert de forme appropriée. Contrairement au moulage par injection, le matériau n’est pas injecté sous haute pression dans une cavité de moule fermée. Au lieu de cela, le plastisol est coulé dans le moule, puis se gélifie sous l’effet du traitement thermique ultérieur en four pour former une pièce en PVC solide et élastique comme du caoutchouc.
En fonction du type de Covytec® utilisé, on met en œuvre un plastisol dont la formulation est adaptée. Sur la Page récapitulative des modèles Covytec® Vous y trouverez les types de matériaux disponibles et pourrez télécharger directement la fiche technique correspondante.
Lors du chauffage du moule rempli, la chaleur pénètre dans le plastisol PVC par la paroi du moule et la surface exposée de la masse moulée. Les particules de PVC absorbent alors le plastifiant liquide et forment une structure PVC cohérente.
À mesure que la température augmente, ce processus se poursuit jusqu’à ce que le plastisol ait entièrement gélifié dans le moule. La durée nécessaire du traitement thermique dépend de la température du moule et, en particulier, de l’épaisseur maximale de la pièce moulée.
Après le traitement thermique et le refroidissement qui s'ensuit, le moule est démonté et la pièce finie est retirée. Selon les besoins, celle-ci peut ensuite faire l'objet d'un usinage supplémentaire.
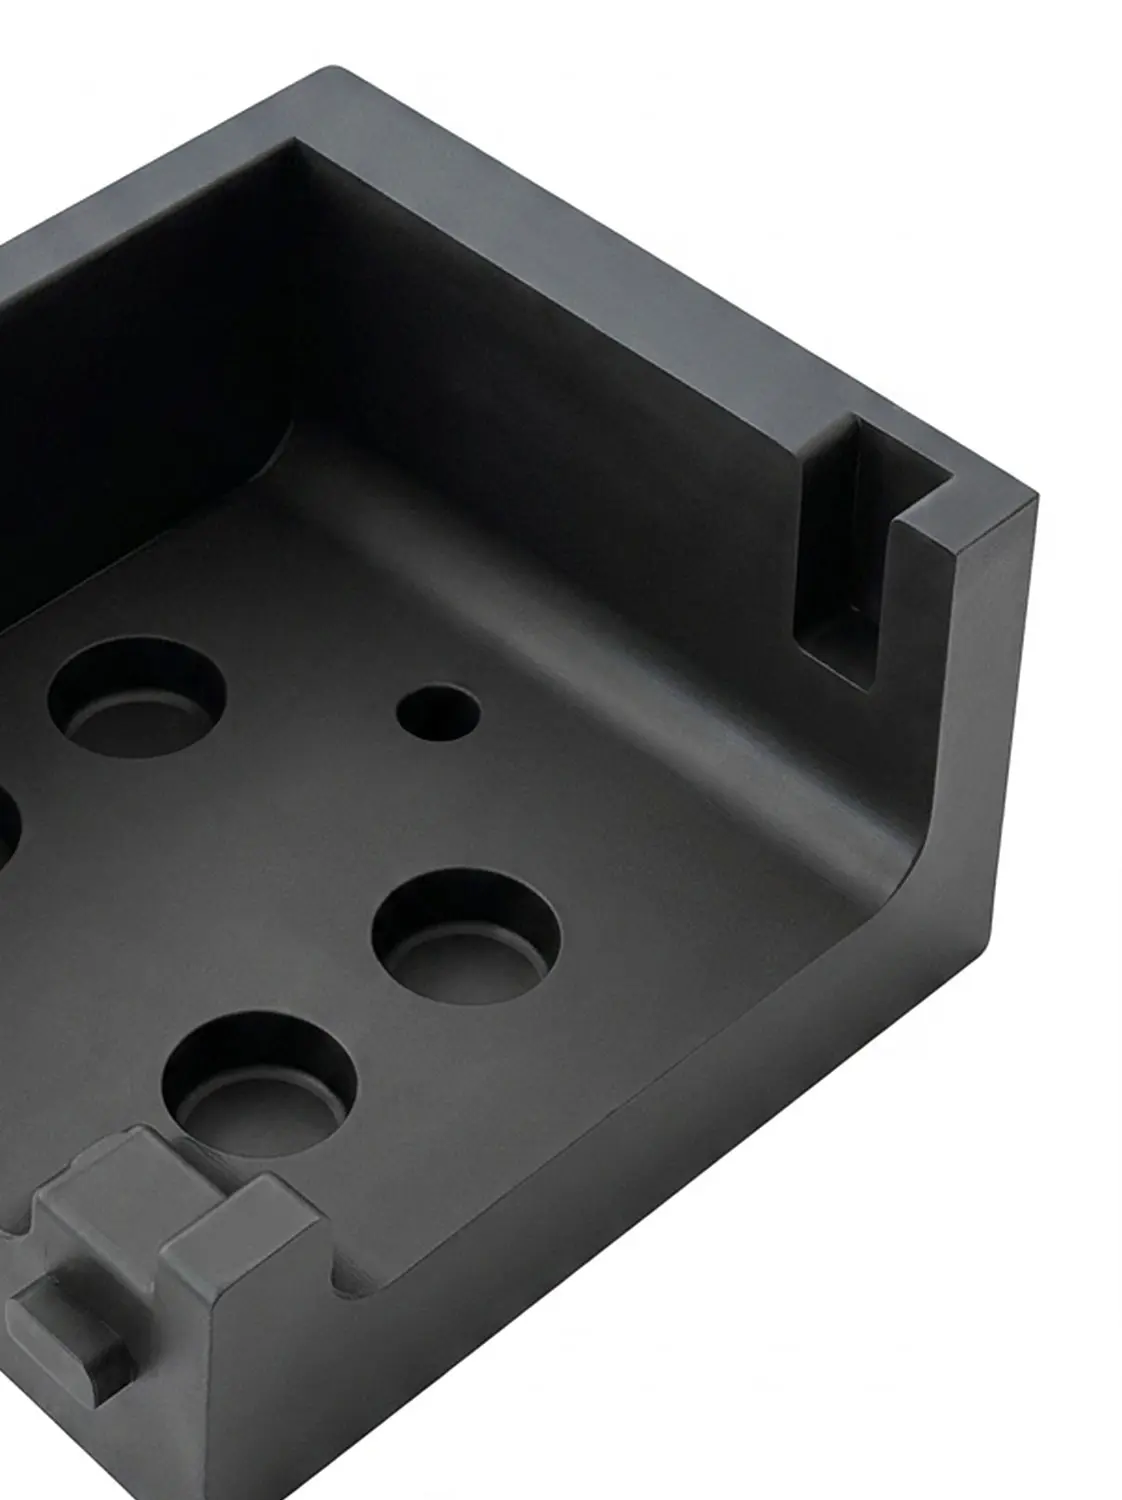
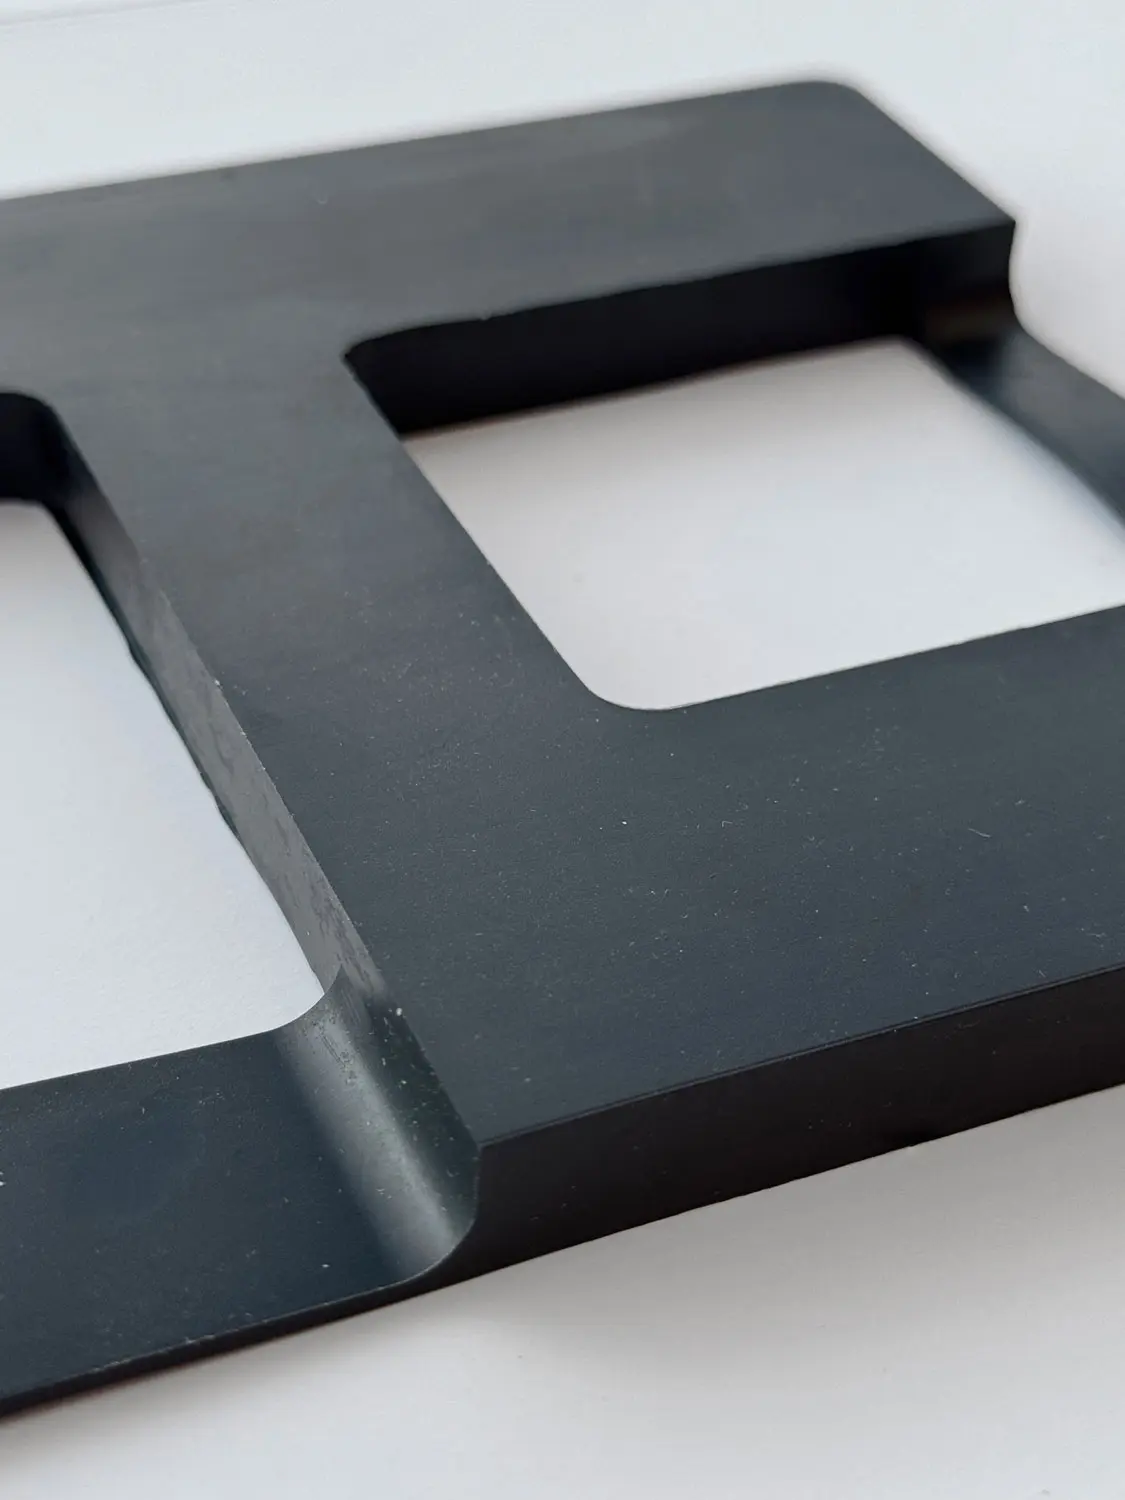
Ce procédé de moulage permet également de réaliser des pièces aux géométries plus complexes. Le moule ouvert peut être adapté au contour souhaité, ce qui permet de réaliser, outre des formes simples, des contours comportant des épaulements, des creux, des arrondis et des sections transversales variées.
Les possibilités offertes par la géométrie sont en grande partie déterminées par la conception et la démontabilité du moule. Il est également possible de prendre en compte les contre-dépouilles ou d'autres éléments de forme complexes si le moule peut être conçu de manière à permettre le démoulage de la pièce finie.
Comme le plastisol PVC est introduit sans pression dans le moule ouvert lors du procédé de moulage par coulée, des bulles d'air peuvent se former contre la paroi du moule pendant le remplissage. En raison de l'absence de pression lors du remplissage, elles ne sont pas nécessairement éliminées de la surface. Cela peut influencer l'aspect de la surface, en particulier au niveau des contre-dépouilles et des zones difficiles d'accès.
De même, la surface exposée de la pièce moulée peut présenter, après le traitement thermique, une structure plus irrégulière due à la présence de bulles d'air remontées à la surface. Ces caractéristiques sont inhérentes au procédé et ne posent aucun problème pour de nombreuses applications techniques, en particulier lorsque l'aspect esthétique ne joue pas un rôle déterminant.
Lors de la conception des outils et du dosage du plastisol, il faut également tenir compte du retrait du matériau. La quantité de matériau nécessaire à la fabrication de la pièce finie est donc calculée en prévoyant un supplément correspondant.
Un usinage ultérieur permet d'adapter de manière ciblée les dimensions et les ajustements obtenus lors de la coulée aux exigences de la pièce. Il est également possible d'affiner la surface.
| Caractéristique | Procédé de moulage du PVC | Procédé de moulage par injection | ||
|---|---|---|---|---|
| Matière première | Plastisol de PVC liquide | Matière thermoplastique fondue | ||
| Remplissage du moule | Coulée sans pression dans un moule ouvert | Injection sous pression de la matière plastique fondue dans un moule fermé | ||
| Épaisseurs de paroi | Possibilité d'épaissir relativement les parois | Il est préférable d'avoir des épaisseurs de paroi aussi régulières que possible et adaptées au moulage par injection | ||
| Différences d'épaisseur des parois | Des différences marquées peuvent également exister au sein d'un même composant | Des différences importantes peuvent influencer la charge, le retrait et le refroidissement | ||
| Outil | Moule ouvert ; conception en fonction de la géométrie de la pièce | Moule fermé pour le moulage par injection sous pression | ||
| temps de cycle | Relativement long en raison du traitement thermique et du refroidissement qui s'ensuit | En général, nettement plus court | ||
| Surface | Les surfaces en contact avec l'outil et celles qui sont exposées peuvent présenter des différences | La surface est essentiellement déterminée par la surface de l'outil | ||
| précision dimensionnelle | Selon les besoins, un traitement ultérieur peut s'avérer nécessaire | Permet une grande répétabilité et un façonnage précis |
Le choix du procédé adapté à une pièce ne dépend pas d'une seule caractéristique. Ce qui est déterminant, c'est l'interaction entre la géométrie de la pièce, l'épaisseur des parois, le matériau, les propriétés requises, le nombre de pièces et les coûts liés à l'outillage.
Vous savez désormais comment fonctionne le procédé de moulage du PVC et quelles sont ses particularités. Il est toutefois essentiel de déterminer si ce procédé de fabrication est adapté à votre pièce spécifique.
Sous Fabrication de pièces moulées Découvrez comment HAMCO réalise des pièces moulées sur mesure et vérifie la faisabilité technique de votre composant.
Besoins en grandes et petites quantités Traitement direct
Besoins en grandes et petites quantités
Vous êtes actuellement en train de consulter le contenu d'un espace réservé de Vimeo. Pour accéder au contenu réel, cliquez sur le bouton ci-dessous. Veuillez noter que ce faisant, des données seront partagées avec des fournisseurs tiers.
Plus d'informationsVous êtes actuellement en train de consulter le contenu d'un espace réservé de YouTube. Pour accéder au contenu réel, cliquez sur le bouton ci-dessous. Veuillez noter que ce faisant, des données seront partagées avec des fournisseurs tiers.
Plus d'informationsVous devez charger le contenu de reCAPTCHA pour soumettre le formulaire. Veuillez noter que ce faisant, des données seront partagées avec des fournisseurs tiers.
Plus d'informations