
W procesie odlewania płynny plastizol PVC wprowadza się w temperaturze pokojowej do odpowiednio ukształtowanej, otwartej formy odlewniczej. W przeciwieństwie do formowania wtryskowego materiał nie jest w tym przypadku wtryskiwany pod wysokim ciśnieniem do zamkniętej wnęki formy. Zamiast tego plastizol wlewa się do formy, a następnie poddaje obróbce cieplnej w piecu, w wyniku czego ulega on żelowaniu, tworząc twardy, gumowaty element z tworzywa PVC.
W zależności od zastosowanego typu Covytec® wykorzystuje się plastizol o odpowiedniej recepturze. Na Strona przeglądowa modeli Covytec® można zapoznać się z dostępnymi rodzajami materiałów i bezpośrednio pobrać odpowiednią kartę charakterystyki materiału.
Podczas podgrzewania napełnionej formy ciepło przedostaje się do plastizolu PVC przez ścianki formy i odsłoniętą powierzchnię masy odlewniczej. Cząsteczki PVC wchłaniają przy tym płynny plastyfikator i tworzą spójną strukturę PVC.
Wraz ze wzrostem temperatury proces ten trwa, aż plastizol całkowicie zestali się w formie odlewniczej. Wymagany czas obróbki cieplnej zależy od temperatury formy odlewniczej, a w szczególności od najgrubszego miejsca odlewu.
Po obróbce cieplnej i następującym po niej schłodzeniu forma odlewnicza zostaje rozebrana, a gotowy element wyjęty. W zależności od wymagań można go następnie poddać dalszej obróbce.
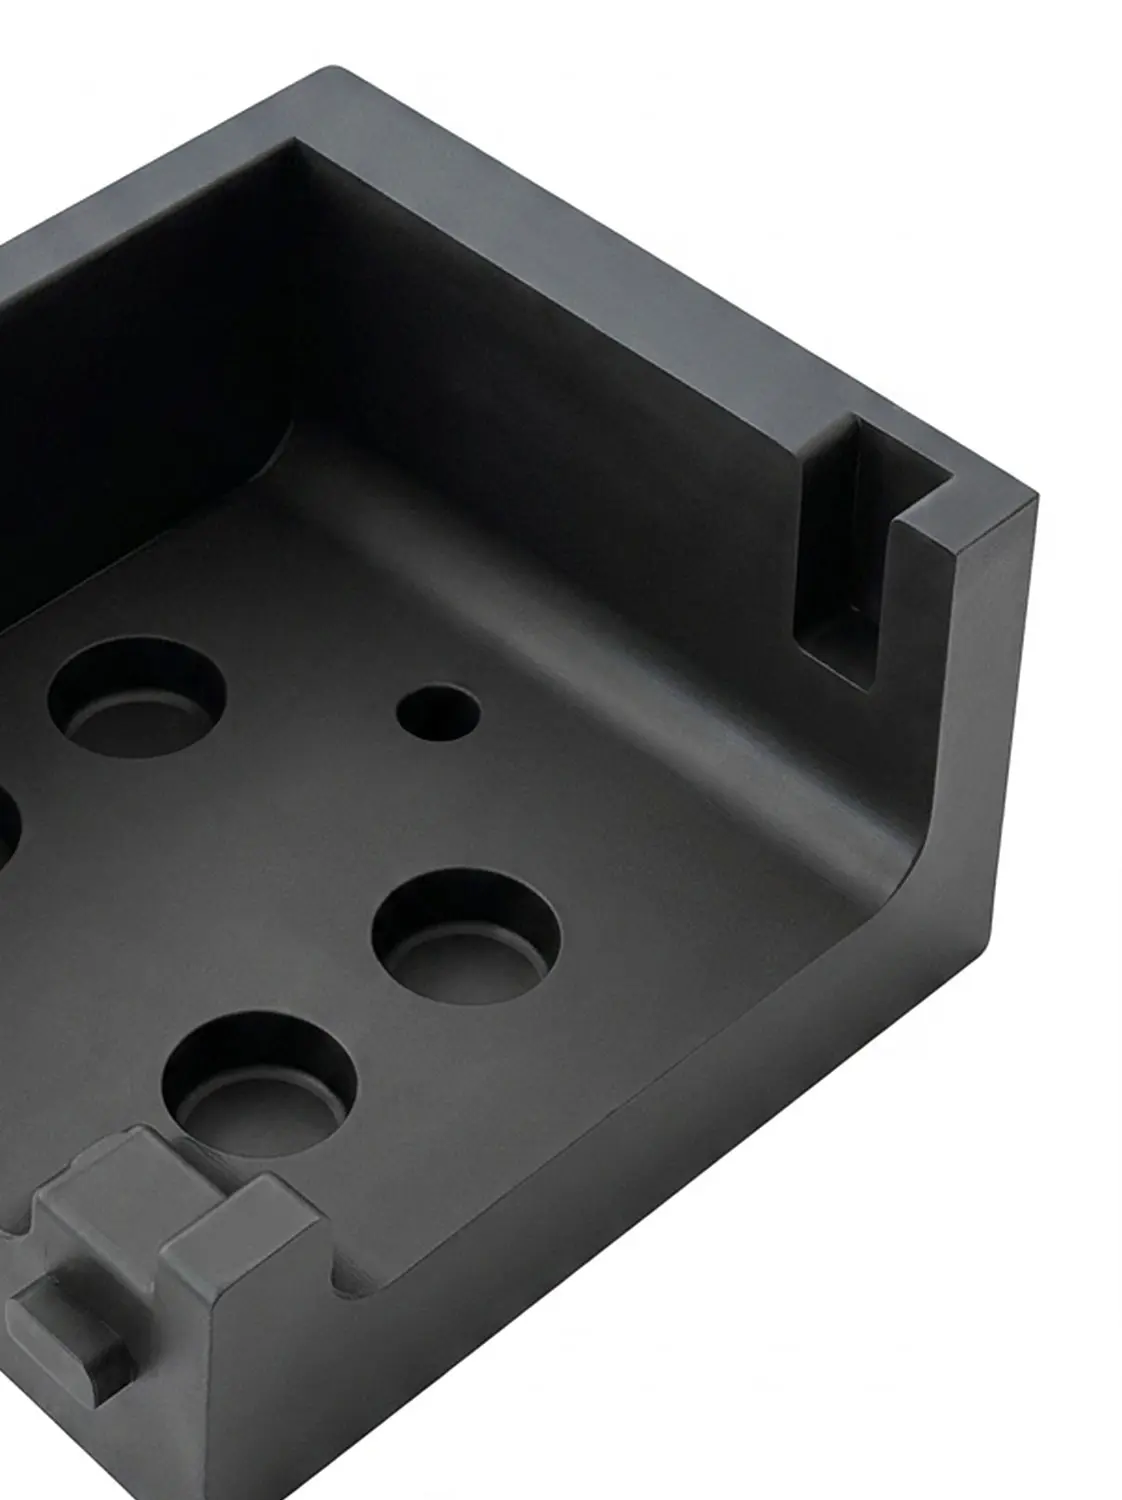
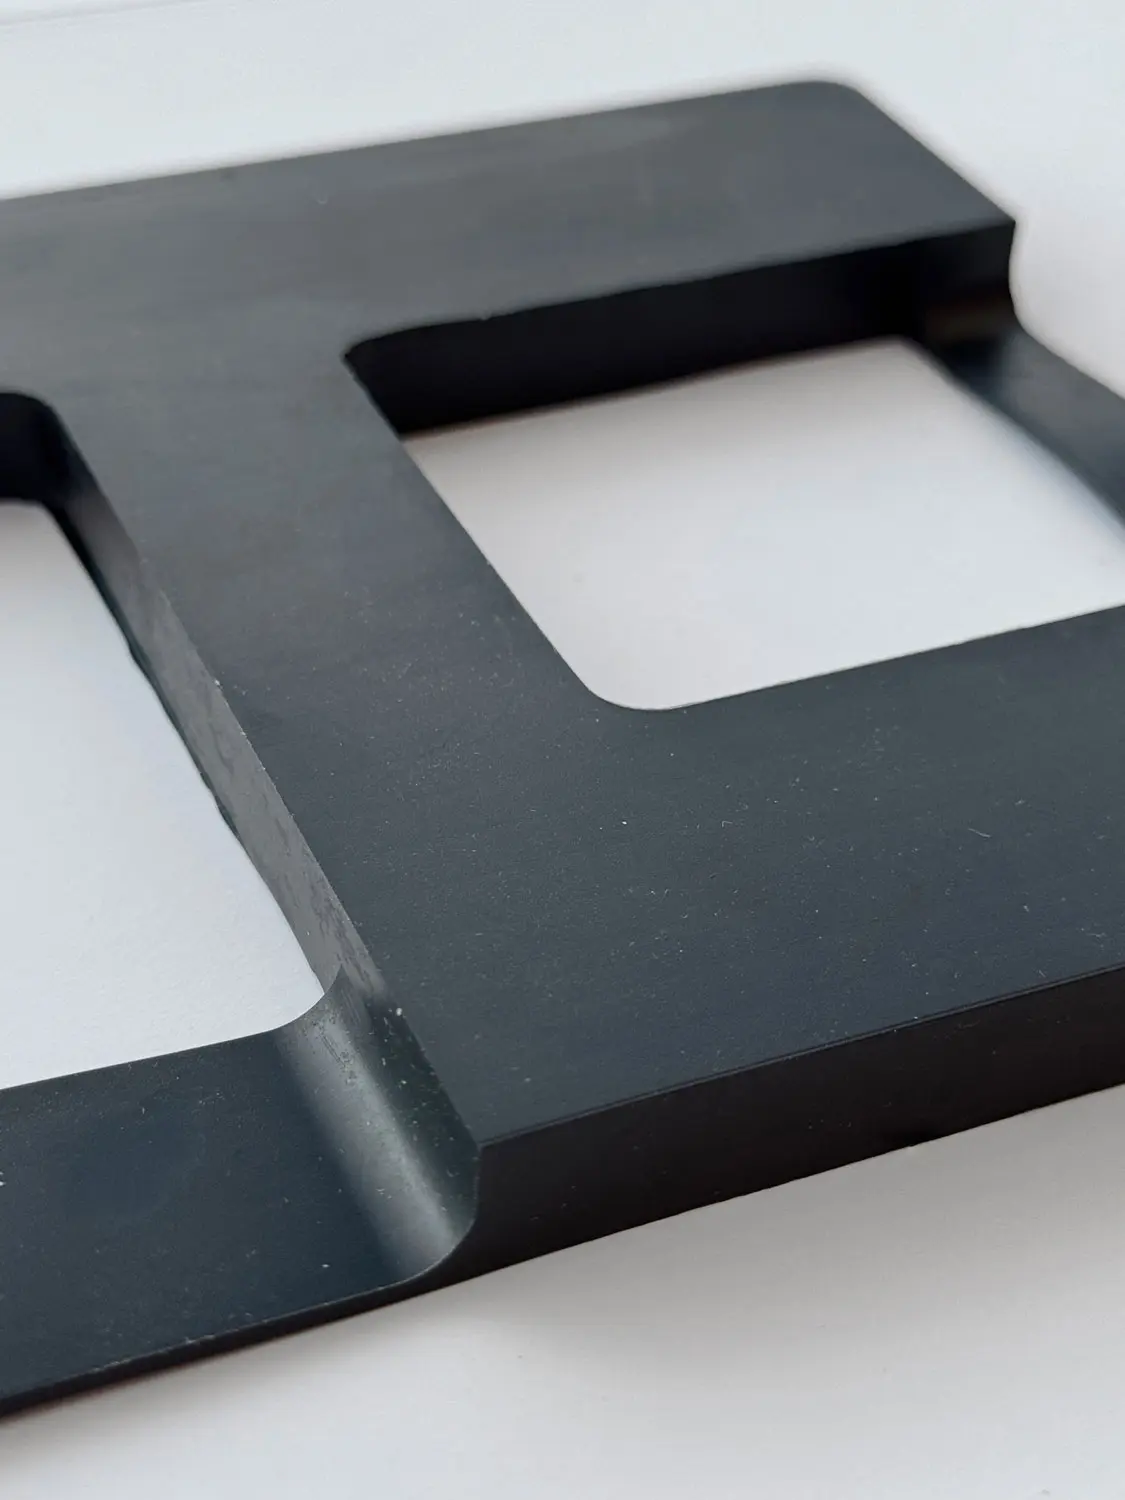
Ta metoda odlewania umożliwia również wytwarzanie elementów o bardziej złożonej geometrii. Otwartą formę odlewniczą można dostosować do pożądanego konturu, dzięki czemu oprócz prostych kształtów można uzyskać również kontury z występami, zagłębieniami, zaokrągleniami i różnymi przekrojami.
Możliwości geometrii zależą w znacznym stopniu od konstrukcji i możliwości demontażu formy odlewniczej. Można również uwzględnić podcięcia lub inne złożone elementy formy, o ile forma może zostać skonstruowana w taki sposób, aby gotowy element można było następnie wyjąć.
Ponieważ plastizol PVC jest wprowadzany do otwartej formy bez ciśnienia w procesie odlewania, podczas napełniania na ściankach formy mogą gromadzić się pęcherzyki powietrza. Proces napełniania bez ciśnienia niekoniecznie powoduje ich usunięcie z powierzchni. Szczególnie w przypadku podcięć i trudno dostępnych obszarów może to wpływać na wygląd powierzchni.
Również odsłonięta powierzchnia odlewu może po obróbce cieplnej wykazywać bardziej nierównomierną strukturę spowodowaną pojawieniem się pęcherzyków powietrza. Cechy te wynikają z charakteru procesu i nie stanowią problemu w wielu zastosowaniach technicznych, zwłaszcza gdy wygląd zewnętrzny nie odgrywa decydującej roli.
Przy projektowaniu narzędzi i dozowaniu plastizolu należy ponadto uwzględnić skurcz materiału. Dlatego też ilość materiału wymagana do wykonania gotowego elementu jest ustalana z uwzględnieniem odpowiedniego naddatku.
Dzięki późniejszej obróbce wymiary i dopasowanie uzyskane podczas odlewania można precyzyjnie dostosować do wymagań danego elementu. Możliwe jest również wygładzenie powierzchni.
| Cechy charakterystyczne | Proces odlewania z PVC | Proces formowania wtryskowego | ||
|---|---|---|---|---|
| Materiał wyjściowy | Płynny plastizol PVC | Stopiony tworzywo termoplastyczne | ||
| Wypełnianie form | Wlewanie bezciśnieniowe do otwartej formy odlewniczej | Wtryskiwanie stopionego tworzywa sztucznego pod ciśnieniem do zamkniętej formy | ||
| Grubości ścianek | Możliwe są stosunkowo duże grubości ścianek | Korzystne jest uzyskanie jak najbardziej równomiernych grubości ścianek, dostosowanych do formowania wtryskowego | ||
| Różnice w grubości ścianek | Możliwe są również znaczne różnice w obrębie jednego elementu konstrukcyjnego | Znaczne różnice mogą wpływać na wypełnienie, skurcz i schładzanie | ||
| Narzędzie | Otwarta forma odlewnicza; konstrukcja zależy od geometrii elementu | Zamknięta forma do formowania wtryskowego przeznaczona do obróbki pod ciśnieniem | ||
| Czas cyklu | Stosunkowo długi czas dzięki obróbce cieplnej i następującemu po niej schładzaniu | Z reguły znacznie krótsze | ||
| Powierzchnia | Powierzchnie styku z narzędziem i powierzchnie odsłonięte mogą się różnić | Powierzchnia jest zasadniczo determinowana przez powierzchnię narzędzia | ||
| Stabilność wymiarowa | W zależności od wymagań może być konieczna obróbka końcowa | możliwa wysoka powtarzalność i precyzyjne kształtowanie |
To, która metoda jest odpowiednia dla danego elementu, nie zależy od jednej cechy. Decydujące znaczenie ma wzajemne oddziaływanie geometrii elementu, grubości ścianek, materiału, wymaganych właściwości, liczby sztuk oraz nakładu związanego z oprzyrządowaniem.
Teraz już Państwo wiedzą, na czym polega proces odlewania z PVC i jakie są jego specyficzne cechy. Kluczowe znaczenie ma jednak to, czy ta metoda produkcji nadaje się również do Państwa konkretnego elementu konstrukcyjnego.
W sekcji Produkcja odlewów Dowiedz się, w jaki sposób firma HAMCO realizuje indywidualne odlewy i sprawdza wykonalność techniczną Twojego elementu.
Wymagania dotyczące dużych i małych ilości Bezpośrednie przetwarzanie
Wymagania dotyczące dużych i małych ilości
Aktualnie wyświetlana jest treść zastępcza z Vimeo. Aby uzyskać dostęp do rzeczywistej treści, kliknij poniższy przycisk. Pamiętaj, że spowoduje to udostępnienie danych zewnętrznym operatorom.
Więcej informacjiAktualnie wyświetlana jest treść zastępcza z YouTube. Aby uzyskać dostęp do rzeczywistej treści, kliknij poniższy przycisk. Pamiętaj, że spowoduje to udostępnienie danych zewnętrznym operatorom.
Więcej informacjiAby przesłać formularz, należy wczytać treść z reCAPTCHA. Pamiętaj, że spowoduje to udostępnienie danych zewnętrznym operatorom.
Więcej informacji