
Nel processo di colata, il plastisol di PVC liquido viene versato a temperatura ambiente in uno stampo aperto appositamente sagomato. A differenza dello stampaggio a iniezione, in questo caso il materiale non viene iniettato ad alta pressione in una cavità chiusa dello stampo. Il plastisol viene invece versato nello stampo e, grazie al successivo trattamento termico in forno, si gelifica trasformandosi in un componente in PVC solido ed elastico come la gomma.
A seconda del tipo di Covytec® utilizzato, viene lavorato un plastisol con la formulazione corrispondente. Sulla Pagina di panoramica dei modelli Covytec® Potrete trovare i tipi di materiale disponibili e scaricare direttamente la relativa scheda tecnica.
Quando lo stampo riempito viene riscaldato, il calore penetra nel plastisol di PVC attraverso la parete dello stampo e la superficie esposta della massa da colata. Le particelle di PVC assorbono il plastificante liquido e formano una struttura di PVC compatta.
Con l'aumentare della temperatura, questo processo prosegue fino a quando il plastisol non si è completamente gelificato nello stampo. La durata necessaria del trattamento termico dipende dalla temperatura dello stampo e, in particolare, dal punto più spesso del pezzo fuso.
Dopo il trattamento termico e il successivo raffreddamento, lo stampo viene smontato e il componente finito viene estratto. A seconda delle esigenze, può poi essere sottoposto a ulteriori lavorazioni.
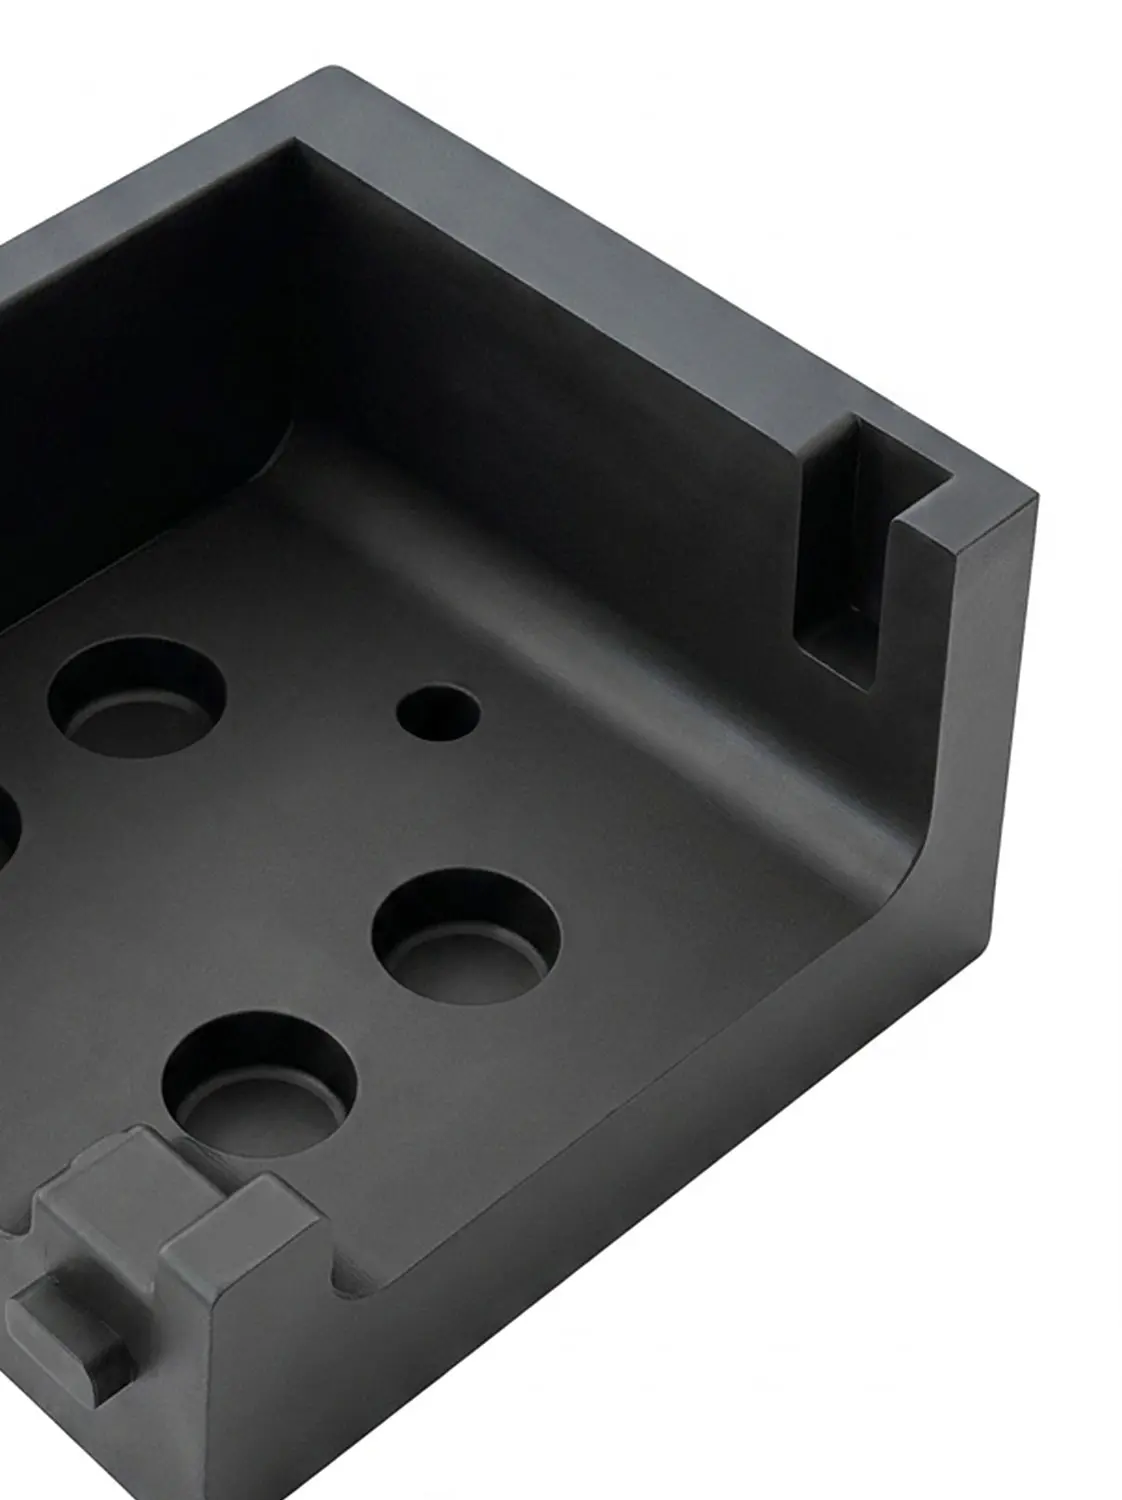
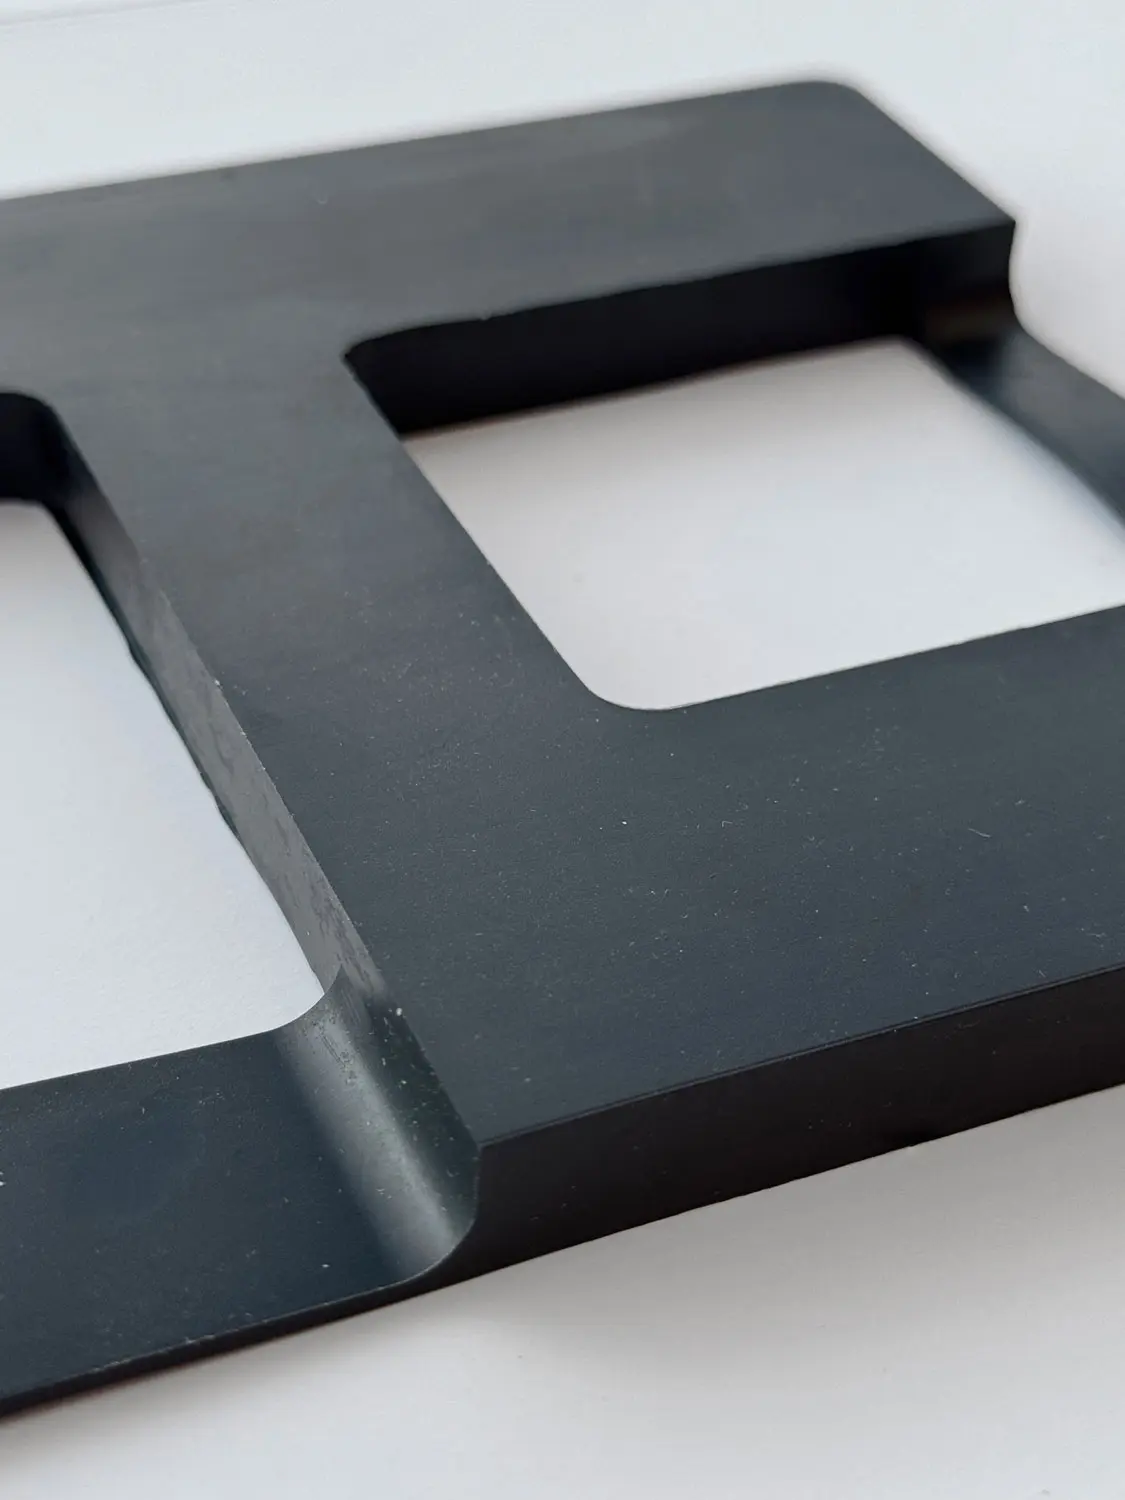
Il processo di fusione consente inoltre di realizzare componenti con geometrie più complesse. Lo stampo aperto può essere adattato al profilo desiderato, in modo da poter realizzare, oltre a forme semplici, anche profili con gradini, incavi, curve e sezioni trasversali diverse.
Le possibilità offerte dalla geometria sono determinate in modo sostanziale dalla progettazione e dalla smontabilità dello stampo. È possibile tenere conto anche di sottosquadri o di altri elementi geometrici complessi, purché lo stampo possa essere progettato in modo tale da consentire il successivo prelievo del componente finito.
Poiché durante il processo di colata il plastisol in PVC viene versato senza pressione nello stampo aperto, durante il riempimento possono formarsi delle bolle d’aria che si depositano sulle pareti dello stampo. A causa del processo di riempimento senza pressione, queste non vengono necessariamente eliminate dalla superficie. Soprattutto in presenza di sottosquadri e in aree di difficile accesso, ciò può influire sull’aspetto della superficie.
Anche la superficie esposta della massa fusa può presentare, dopo il trattamento termico, una struttura più irregolare a causa delle bolle d’aria risalite in superficie. Queste caratteristiche sono dovute al processo di produzione e non rappresentano un problema per molte applicazioni tecniche, in particolare quando l’aspetto estetico non riveste un ruolo determinante.
Nella progettazione degli stampi e nel dosaggio del plastisol occorre inoltre tenere conto del ritiro del materiale. La quantità di materiale necessaria per il componente finito viene quindi calcolata aggiungendo una quantità corrispondente.
Grazie alla lavorazione successiva, è possibile adattare in modo mirato le dimensioni e gli accoppiamenti ottenibili durante la fusione alle esigenze del componente. È inoltre possibile rifinire la superficie.
| Caratteristica | Processo di colata del PVC | Processo di stampaggio a iniezione | ||
|---|---|---|---|---|
| Materiale di partenza | Plastisol liquido in PVC | Materiale termoplastico fuso | ||
| Riempimento dello stampo | Colata senza pressione in uno stampo aperto | Iniezione della massa fusa di plastica sotto pressione in uno stampo chiuso | ||
| Spessori delle pareti | È possibile ottenere spessori delle pareti relativamente elevati | È preferibile che gli spessori delle pareti siano il più possibile uniformi e adatti allo stampaggio a iniezione | ||
| Differenze nello spessore delle pareti | Sono possibili anche differenze significative all’interno di un singolo componente | Differenze significative possono influire sul riempimento, sul ritiro e sul raffreddamento | ||
| Utensile | Stampo aperto; struttura dipendente dalla geometria del componente | Stampo a iniezione chiuso per la lavorazione sotto pressione | ||
| Tempo di ciclo | Relativamente lungo a causa del trattamento termico e del successivo raffreddamento | Di norma, notevolmente più breve | ||
| Superficie | Le superfici a contatto con gli utensili e quelle esposte possono presentare differenze | La superficie è determinata essenzialmente dalla superficie dell'utensile | ||
| Precisione dimensionale | A seconda delle esigenze, potrebbe essere necessaria una rielaborazione | È possibile ottenere un’elevata ripetibilità e una sagomatura precisa |
La scelta del processo più adatto per un componente non dipende da una singola caratteristica. È determinante l’interazione tra la geometria del componente, lo spessore delle pareti, il materiale, le proprietà richieste, il numero di pezzi e i costi di attrezzaggio.
Ora sapete come funziona il processo di colata del PVC e quali sono le sue peculiarità. È tuttavia fondamentale verificare se questo processo di produzione sia adatto anche al vostro specifico componente.
Sotto Produzione di pezzi fusi Scoprite come HAMCO realizza pezzi fusi su misura e verifica la fattibilità tecnica della produzione del vostro componente.
Esigenze di grandi e piccole quantità Lavorazione diretta
Requisiti di grandi e piccole quantità
Stai visualizzando un contenuto segnato da Vimeo. Per accedere al contenuto effettivo, cliccare sul pulsante sottostante. Si prega di notare che in questo modo si condividono i dati con provider di terze parti.
Ulteriori informazioniStai visualizzando un contenuto segnato da YouTube. Per accedere al contenuto effettivo, cliccare sul pulsante sottostante. Si prega di notare che in questo modo si condividono i dati con provider di terze parti.
Ulteriori informazioniDevi caricare il contenuto da reCAPTCHA per inviare il modulo. Si prega di notare che in questo modo si condividono i dati con provider di terze parti.
Ulteriori informazioni