
Bij het gietproces wordt vloeibaar PVC-plastisol bij kamertemperatuur in een daarvoor gevormde, open gietvorm gegoten. In tegenstelling tot spuitgieten wordt het materiaal hierbij niet onder hoge druk in een gesloten vormholte geïnjecteerd. In plaats daarvan wordt het plastisol in de mal gegoten en door de daaropvolgende warmtebehandeling in de oven omgezet in een vast, rubberachtig PVC-kunststofonderdeel.
Afhankelijk van het gebruikte Covytec®-type wordt daarbij een plastisol met de bijbehorende samenstelling verwerkt. Op de Overzichtspagina van de Covytec®-types Hier vindt u de beschikbare materiaalsoorten en kunt u het betreffende materiaalgegevensblad direct downloaden.
Bij het verwarmen van de gevulde gietvorm dringt de warmte via de wand van de vorm en het blootliggende oppervlak van de gietmassa door in het PVC-plastisol. De PVC-deeltjes nemen daarbij de vloeibare weekmaker op en vormen een samenhangende PVC-structuur.
Naarmate de temperatuur stijgt, zet dit proces zich voort totdat het plastisol volledig in de gietvorm is gestold. De benodigde duur van de warmtebehandeling is afhankelijk van de temperatuur van de gietvorm en met name van het dikste punt van het gietstuk.
Na de warmtebehandeling en de daaropvolgende afkoeling wordt de gietvorm gedemonteerd en wordt het afgewerkte onderdeel eruit gehaald. Afhankelijk van de vereisten kan het vervolgens verder worden bewerkt.
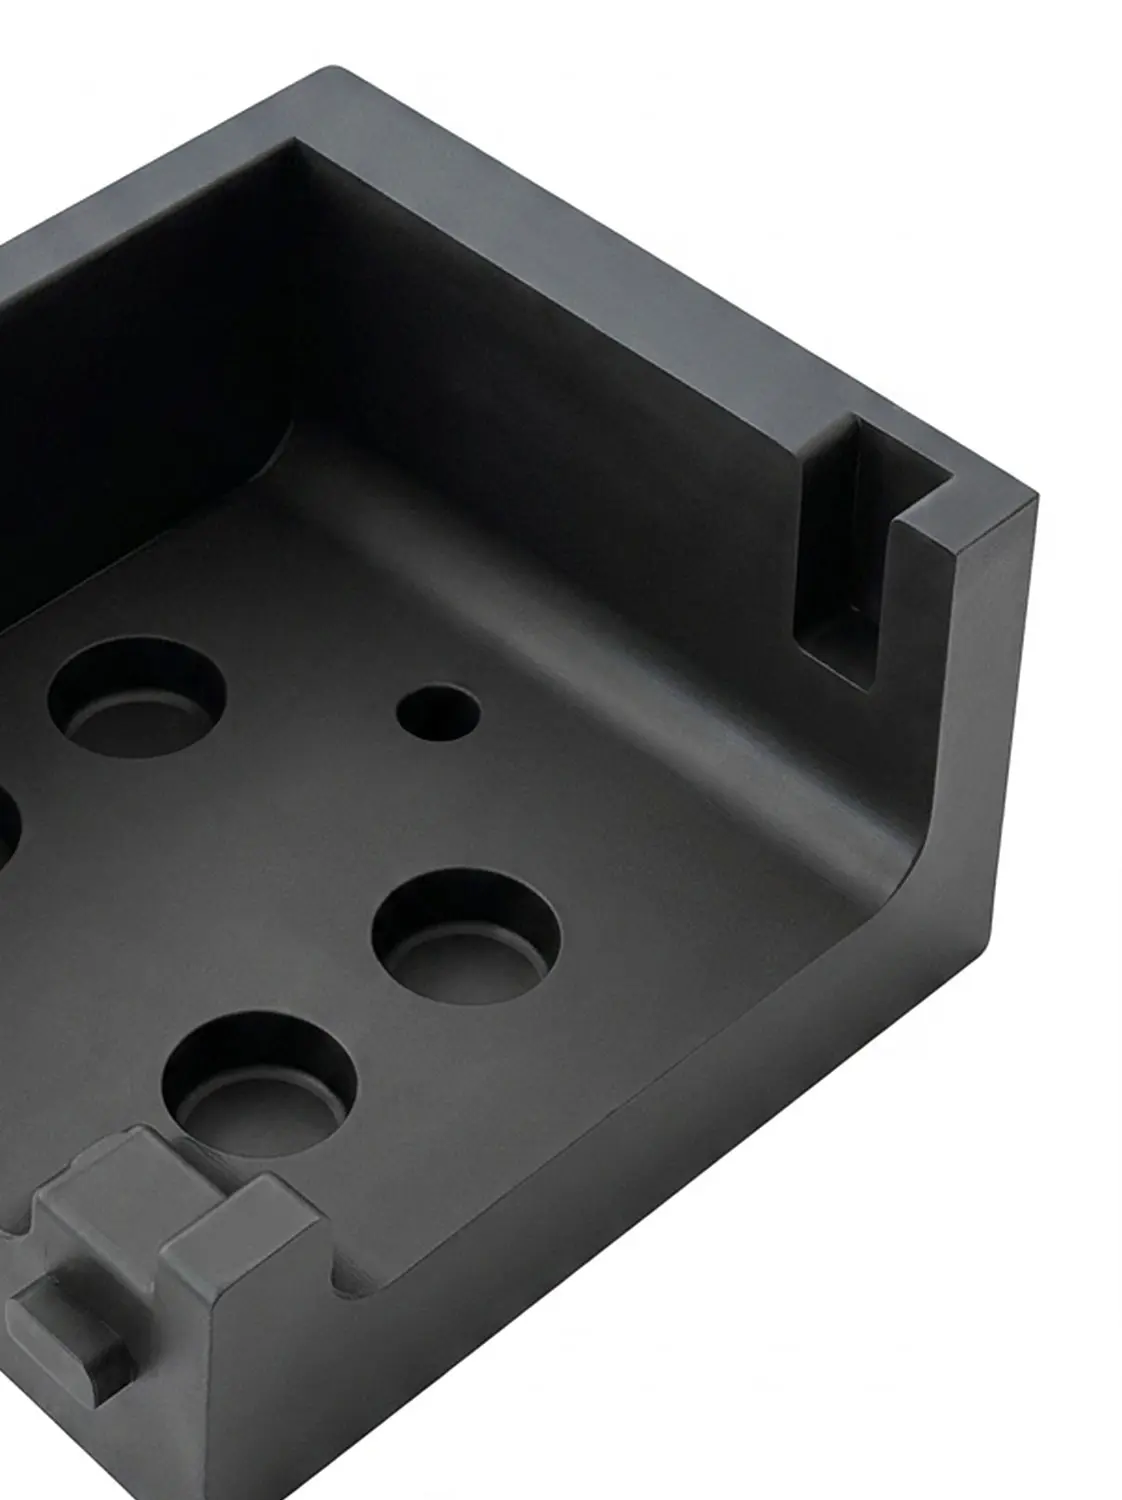
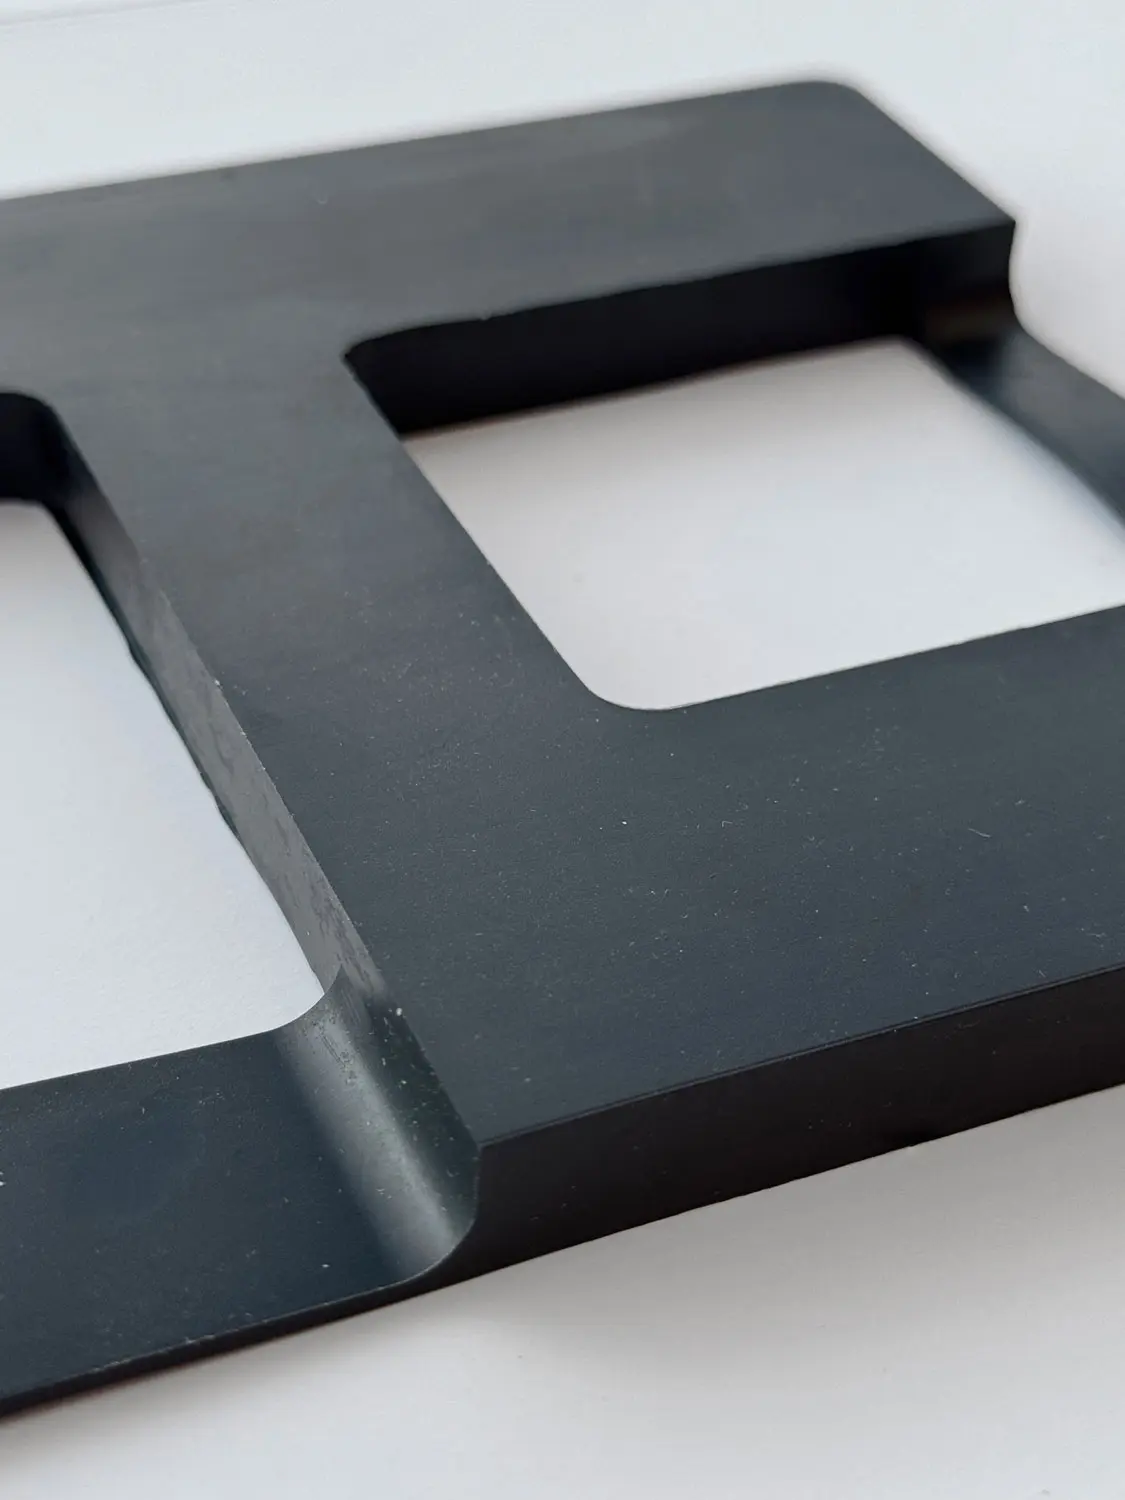
Dankzij het gietproces kunnen ook complexere geometrieën van onderdelen worden vervaardigd. De open gietvorm kan aan de gewenste contour worden aangepast, zodat naast eenvoudige vormen ook contouren met trapjes, verdiepingen, rondingen en verschillende dwarsdoorsneden kunnen worden gerealiseerd.
De mogelijkheden van de geometrie worden daarbij in belangrijke mate bepaald door het ontwerp en de demontabiliteit van de gietvorm. Ook ondersnijdingen of andere complexe vormelementen kunnen in aanmerking worden genomen, mits de vorm zodanig kan worden geconstrueerd dat het afgewerkte onderdeel vervolgens uit de vorm kan worden gehaald.
Aangezien het PVC-plastisol bij het gietproces zonder druk in de open mal wordt aangebracht, kunnen zich tijdens het vullen luchtbellen tegen de wand van de mal ophopen. Door het drukloze vulproces worden deze niet noodzakelijkerwijs van het oppervlak losgemaakt. Met name bij ondersnijdingen en moeilijk bereikbare plaatsen kan dit van invloed zijn op de vorming van het oppervlak.
Ook het blootliggende oppervlak van de gietmassa kan na de warmtebehandeling een onregelmatiger structuur vertonen als gevolg van opgestegen luchtbellen. Deze kenmerken zijn procesgebonden en vormen voor veel technische toepassingen geen probleem, met name wanneer het uiterlijk geen doorslaggevende rol speelt.
Bij het ontwerp van de gereedschappen en de dosering van het plastisol moet bovendien rekening worden gehouden met de krimp van het materiaal. De voor het afgewerkte onderdeel benodigde hoeveelheid materiaal wordt daarom met een overeenkomstige toeslag berekend.
Door middel van nabewerking kunnen de bij het gieten bereikbare afmetingen en pasvormen gericht worden aangepast aan de eisen van het onderdeel. Ook is het mogelijk om het oppervlak te verfijnen.
| Kenmerk | PVC-gietproces | Spuitgietproces | ||
|---|---|---|---|---|
| Uitgangsmateriaal | Vloeibaar PVC-plastisol | Gesmolten thermoplastisch kunststof | ||
| Vormvulling | Gieten zonder druk in een open gietvorm | Het onder druk inspuiten van de gesmolten kunststof in een gesloten matrijs | ||
| Wanddiktes | Relatief grote wanddiktes zijn mogelijk | Zo gelijkmatig mogelijke wanddiktes die geschikt zijn voor spuitgieten zijn wenselijk | ||
| Verschillen in wanddikte | Er kunnen ook aanzienlijke verschillen binnen één onderdeel voorkomen | Grote verschillen kunnen van invloed zijn op de vulling, de krimp en de afkoeling | ||
| Gereedschap | Open gietvorm; opbouw afhankelijk van de geometrie van het onderdeel | Gesloten spuitgietmatrijs voor verwerking onder druk | ||
| Cyclustijd | Relatief lang door warmtebehandeling en daaropvolgende afkoeling | Doorgaans aanzienlijk korter | ||
| Oppervlakte | Oppervlakken die in contact zijn gekomen met gereedschap en vrijliggende oppervlakken kunnen van elkaar verschillen | Het oppervlak wordt in wezen bepaald door het oppervlak van het gereedschap | ||
| Maatvastheid | Afhankelijk van de vereisten kan een nabewerking nodig zijn | hoge herhalingsnauwkeurigheid en nauwkeurige vormgeving mogelijk |
Welke procedure geschikt is voor een onderdeel, hangt niet af van één enkel kenmerk. Doorslaggevend is het samenspel van de geometrie van het onderdeel, de wanddiktes, het materiaal, de vereiste eigenschappen, het aantal stuks en de benodigde gereedschappen.
Nu weet u hoe het PVC-gietproces werkt en welke bijzonderheden hiermee gepaard gaan. Het is echter van cruciaal belang of dit productieproces ook geschikt is voor uw specifieke onderdeel.
Onder Productie van gietstukken Ontdek hoe HAMCO op maat gemaakte gietstukken realiseert en de technische haalbaarheid van uw onderdeel beoordeelt.
Vereisten voor grote en kleine hoeveelheden Directe verwerking
Vereisten voor grote en kleine hoeveelheden
U bekijkt momenteel inhoud van een plaatshouder van Vimeo. Klik hieronder op de knop om de volledige inhoud te bekijken. Houd er rekening mee dat u op deze manier gegevens deelt met providers van derden.
Meer informatieU bekijkt momenteel inhoud van een plaatshouder van YouTube. Klik hieronder op de knop om de volledige inhoud te bekijken. Houd er rekening mee dat u op deze manier gegevens deelt met providers van derden.
Meer informatieOm de formulering te gebruiken, moet u downloaden van reCAPTCHA. Houd er rekening mee dat u op deze manier gegevens deelt met providers van derden.
Meer informatie