
No processo de moldagem por vazamento, o plastisol de PVC líquido é introduzido, à temperatura ambiente, num molde aberto com a forma adequada. Ao contrário da moldagem por injeção, o material não é injetado sob alta pressão numa cavidade fechada do molde. Em vez disso, o plastisol é vertido no molde e, através do tratamento térmico subsequente no forno, solidifica-se, transformando-se numa peça de plástico de PVC sólida e com elasticidade semelhante à da borracha.
Dependendo do tipo de Covytec® utilizado, é processado um plastisol com a fórmula adequada. Na Página de resumo dos modelos Covytec® pode consultar os tipos de materiais disponíveis e descarregar diretamente a ficha técnica de cada um deles.
Ao aquecer o molde cheio, o calor penetra no plastisol de PVC através da parede do molde e da superfície exposta da massa de moldagem. As partículas de PVC absorvem o plastificante líquido e formam uma estrutura contínua de PVC.
À medida que o aquecimento aumenta, este processo continua até que o plastisol gelifique completamente no molde. A duração necessária do tratamento térmico depende da temperatura do molde e, em particular, da parte mais espessa da peça moldada.
Após o tratamento térmico e o arrefecimento subsequente, o molde é desmontado e a peça acabada é retirada. Dependendo dos requisitos, a peça pode ser submetida a um processamento adicional.
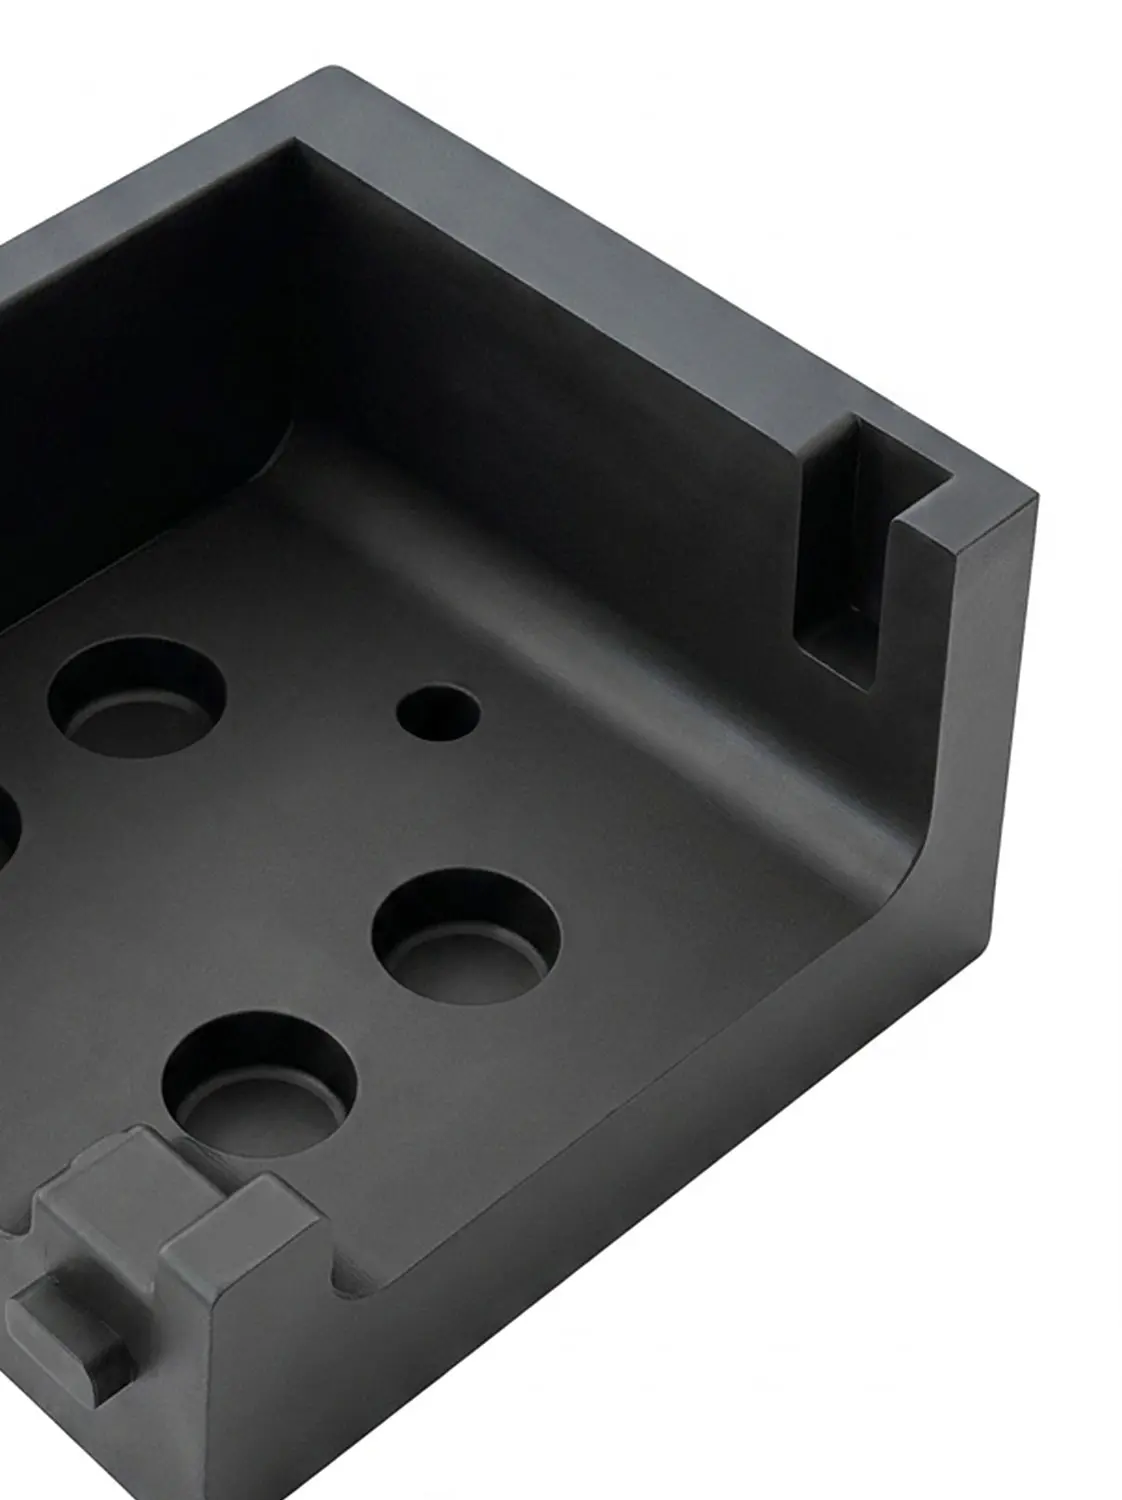
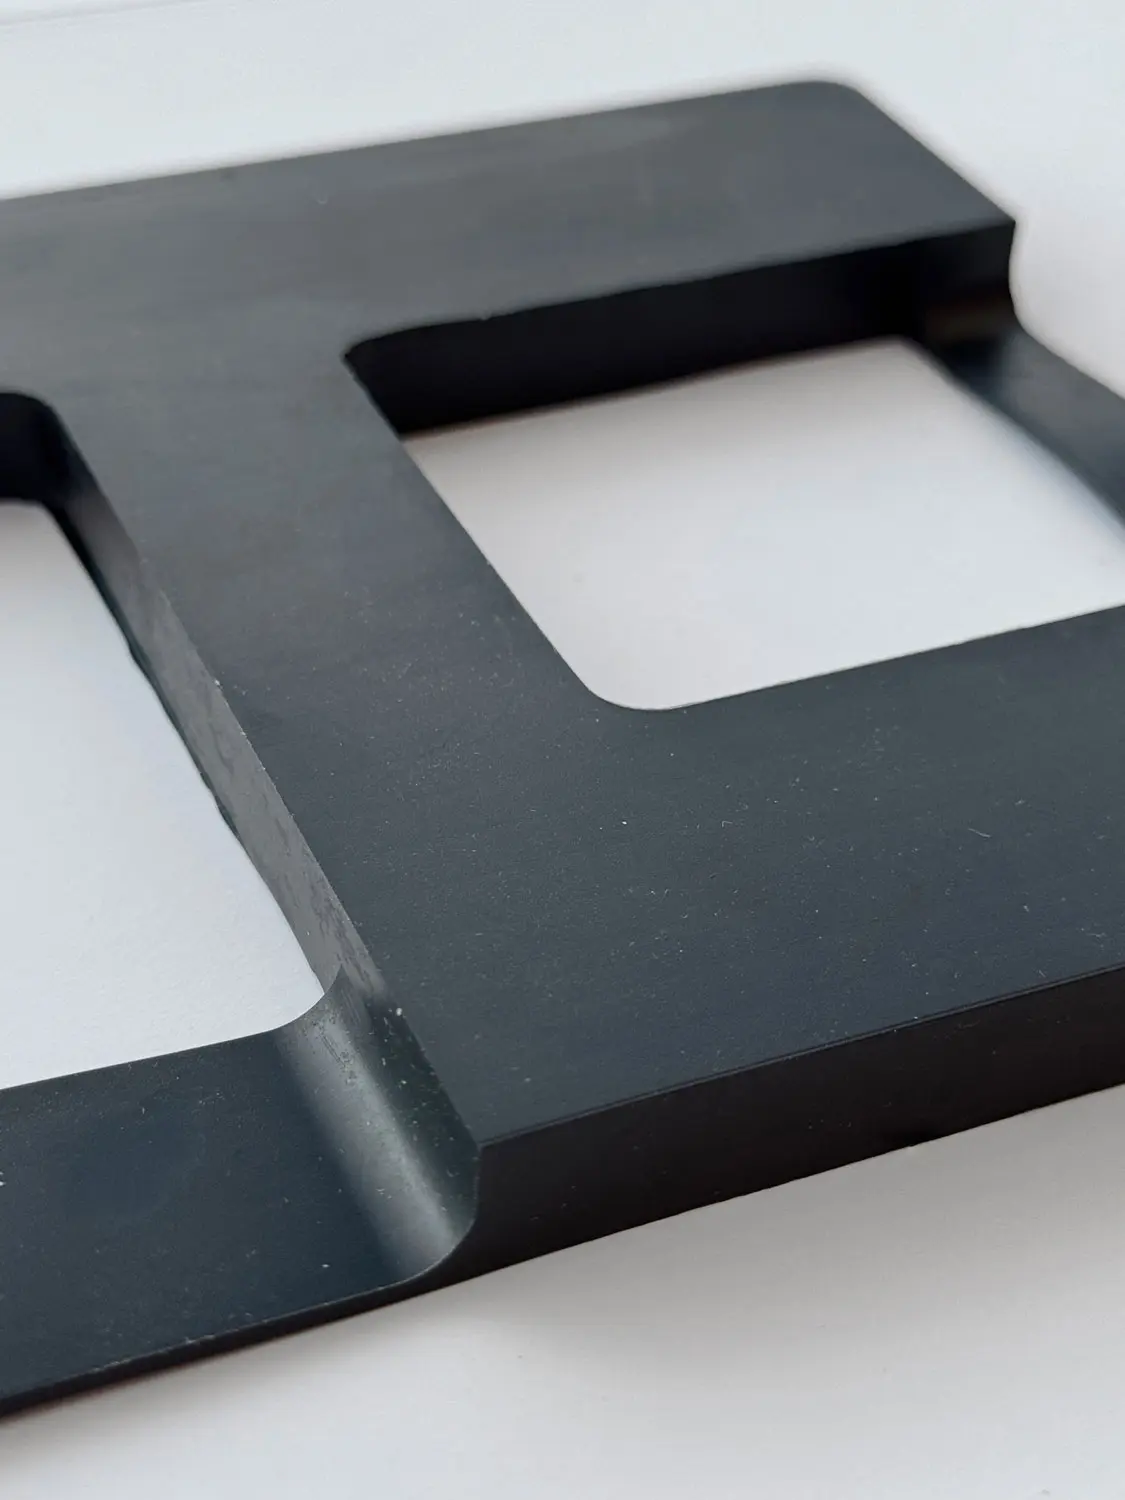
O processo de fundição permite também a produção de geometrias de componentes mais complexas. O molde aberto pode ser adaptado ao contorno pretendido, permitindo assim a realização, para além de formas simples, de contornos com degraus, recuos, arredondamentos e secções transversais diferentes.
As possibilidades da geometria são determinadas, em grande medida, pelo desenho e pela capacidade de desmontagem do molde de fundição. Também é possível ter em conta contra-cortes ou outros elementos complexos do molde, desde que este possa ser concebido de forma a permitir a posterior remoção da peça acabada.
Uma vez que o plastisol de PVC é introduzido sem pressão no molde aberto durante o processo de moldagem por vazamento, podem formar-se bolhas de ar nas paredes do molde durante o enchimento. Estas não são necessariamente eliminadas da superfície devido ao processo de enchimento sem pressão. Isto pode afetar o acabamento da superfície, especialmente em áreas com contra-cortes e de difícil acesso.
Além disso, a superfície exposta da massa fundida pode apresentar uma estrutura mais irregular após o tratamento térmico, devido à formação de bolhas de ar que sobem à superfície. Estas características são inerentes ao processo e não constituem um problema para muitas aplicações técnicas, especialmente quando o aspeto não desempenha um papel decisivo.
Na conceção das ferramentas e na dosagem do plastisol, é igualmente necessário ter em conta a contração do material. Por isso, a quantidade de material necessária para a peça acabada é calculada com uma margem de segurança adequada.
Através de um processamento posterior, é possível adaptar de forma específica as dimensões e os ajustes obtidos na fundição aos requisitos da peça. Também é possível refinar a superfície.
| Característica | Processo de moldagem de PVC | Processo de moldagem por injeção | ||
|---|---|---|---|---|
| Matéria-prima | Plastisol de PVC líquido | Plástico termoplástico fundido | ||
| Preenchimento do formulário | Fundição sem pressão num molde aberto | Injeção da massa fundida de plástico sob pressão num molde fechado | ||
| Espessuras das paredes | É possível obter espessuras de parede relativamente grandes | É vantajoso que as espessuras das paredes sejam o mais uniformes possível e adequadas à moldagem por injeção | ||
| Diferenças na espessura das paredes | Também são possíveis diferenças significativas no interior de um mesmo componente | Grandes diferenças podem influenciar o enchimento, o encolhimento e o arrefecimento | ||
| Ferramenta | Molde aberto; estrutura dependente da geometria da peça | Molde de injeção fechado para processamento sob pressão | ||
| Tempo de ciclo | Comparativamente longo, devido ao tratamento térmico e ao arrefecimento subsequente | Normalmente, significativamente mais curto | ||
| Superfície | As superfícies em contacto com a ferramenta e as superfícies expostas podem apresentar diferenças | A superfície é determinada, essencialmente, pela superfície da ferramenta | ||
| Precisão dimensional | Dependendo dos requisitos, poderá ser necessário um retrabalho | É possível obter uma elevada repetibilidade e um acabamento preciso |
A escolha do processo adequado para uma peça não depende de uma única característica. O que é determinante é a interação entre a geometria da peça, as espessuras das paredes, o material, as propriedades exigidas, a quantidade a produzir e os custos com as ferramentas.
Agora já sabe como funciona o processo de moldagem de PVC e quais são as suas particularidades. No entanto, o que é decisivo é saber se este processo de fabrico é adequado para a sua peça específica.
Em Fabrico de peças moldadas Descubra como a HAMCO produz peças moldadas personalizadas e verifica a viabilidade técnica da produção do seu componente.
Necessidades de grandes e pequenas quantidades Processamento direto
Necessidades de grandes e pequenas quantidades
Está atualmente a visualizar um conteúdo de marcador de posição de Vimeo. Para aceder ao conteúdo real, clique no botão abaixo. Tenha em atenção que, ao fazê-lo, partilhará dados com fornecedores terceiros.
Mais informaçõesEstá atualmente a visualizar um conteúdo de marcador de posição de YouTube. Para aceder ao conteúdo real, clique no botão abaixo. Tenha em atenção que, ao fazê-lo, partilhará dados com fornecedores terceiros.
Mais informaçõesÉ necessário carregar o conteúdo de reCAPTCHA para enviar o formulário. Tenha em atenção que, ao fazê-lo, os dados serão partilhados com fornecedores terceiros.
Mais informações