
En el proceso de moldeo por vertido, el plastisol de PVC líquido se vierte a temperatura ambiente en un molde abierto con la forma adecuada. A diferencia del moldeo por inyección, en este proceso el material no se inyecta a alta presión en una cavidad cerrada del molde. En su lugar, el plastisol se vierte en el molde y, mediante el posterior tratamiento térmico en el horno, se gelifica hasta convertirse en una pieza de plástico de PVC sólida y elástica como el caucho.
En función del modelo de Covytec® utilizado, se procesa un plastisol con la fórmula correspondiente. En la Página de resumen de los modelos Covytec® Aquí encontrará los tipos de materiales disponibles y podrá descargar directamente la ficha técnica correspondiente.
Al calentar el molde lleno, el calor penetra en el plastisol de PVC a través de la pared del molde y de la superficie expuesta de la masa de moldeo. Las partículas de PVC absorben el plastificante líquido y forman una estructura de PVC cohesionada.
A medida que aumenta la temperatura, este proceso continúa hasta que el plastisol se solidifica por completo en el molde. La duración necesaria del tratamiento térmico depende de la temperatura del molde y, sobre todo, del punto más grueso de la pieza moldeada.
Tras el tratamiento térmico y el enfriamiento posterior, se desmonta el molde y se extrae la pieza acabada. En función de los requisitos, posteriormente se puede someter a un procesamiento adicional.
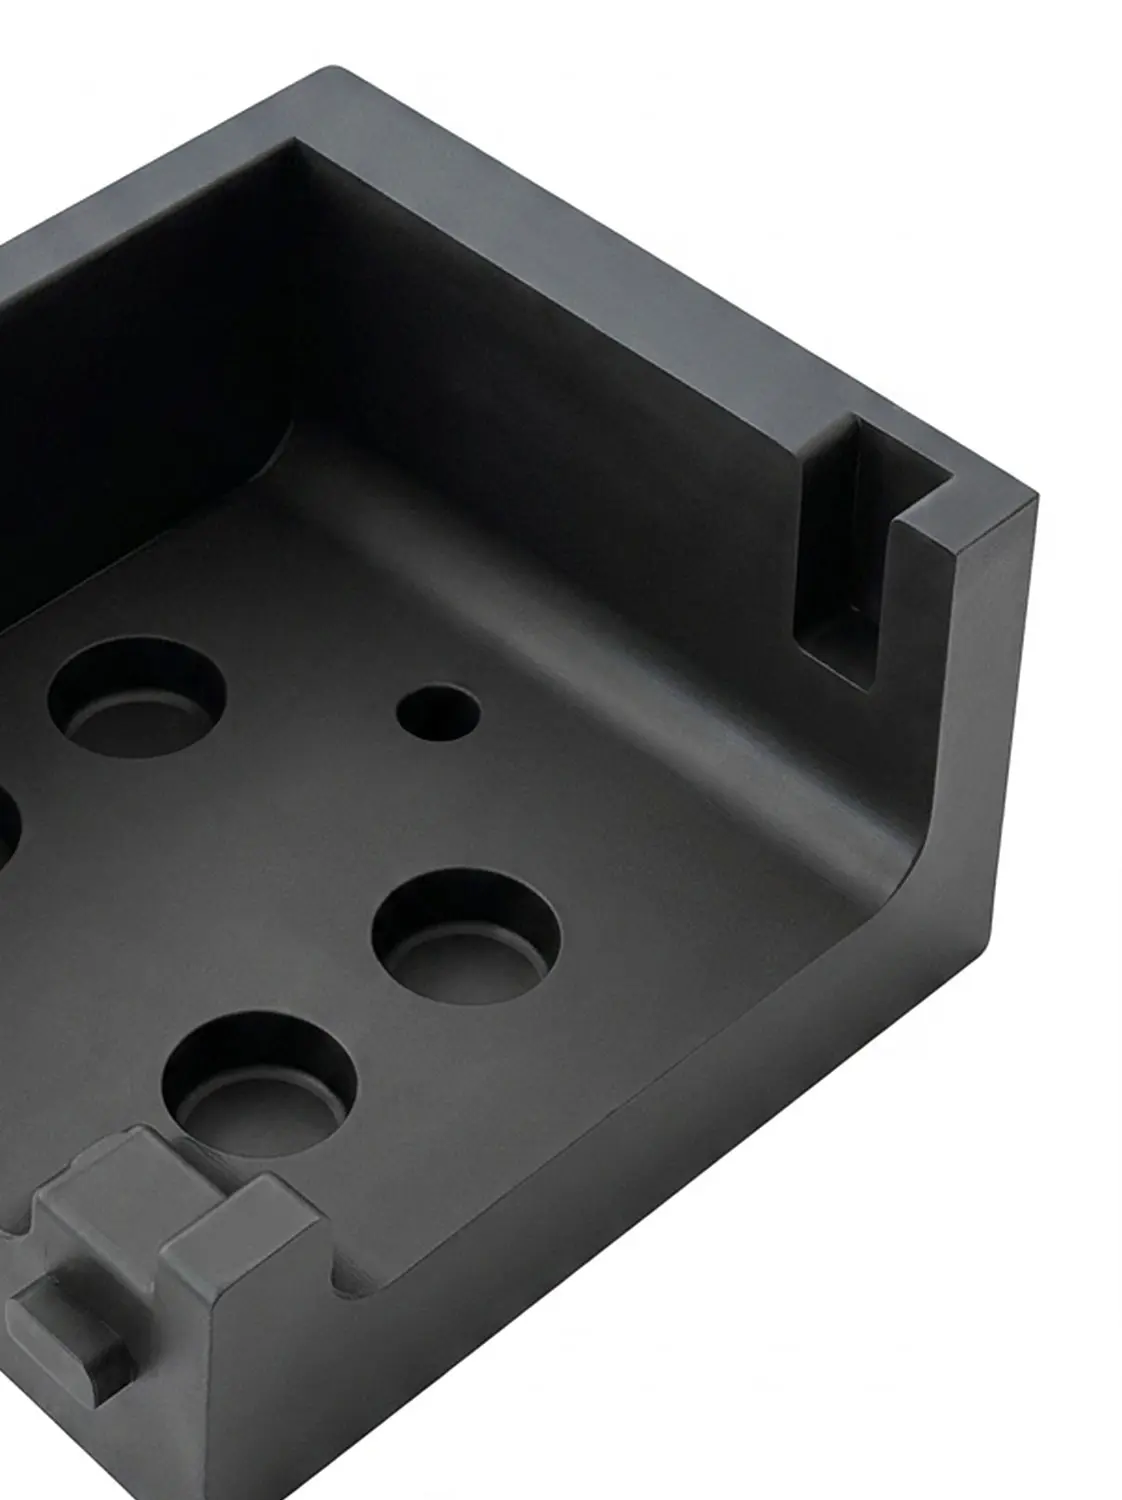
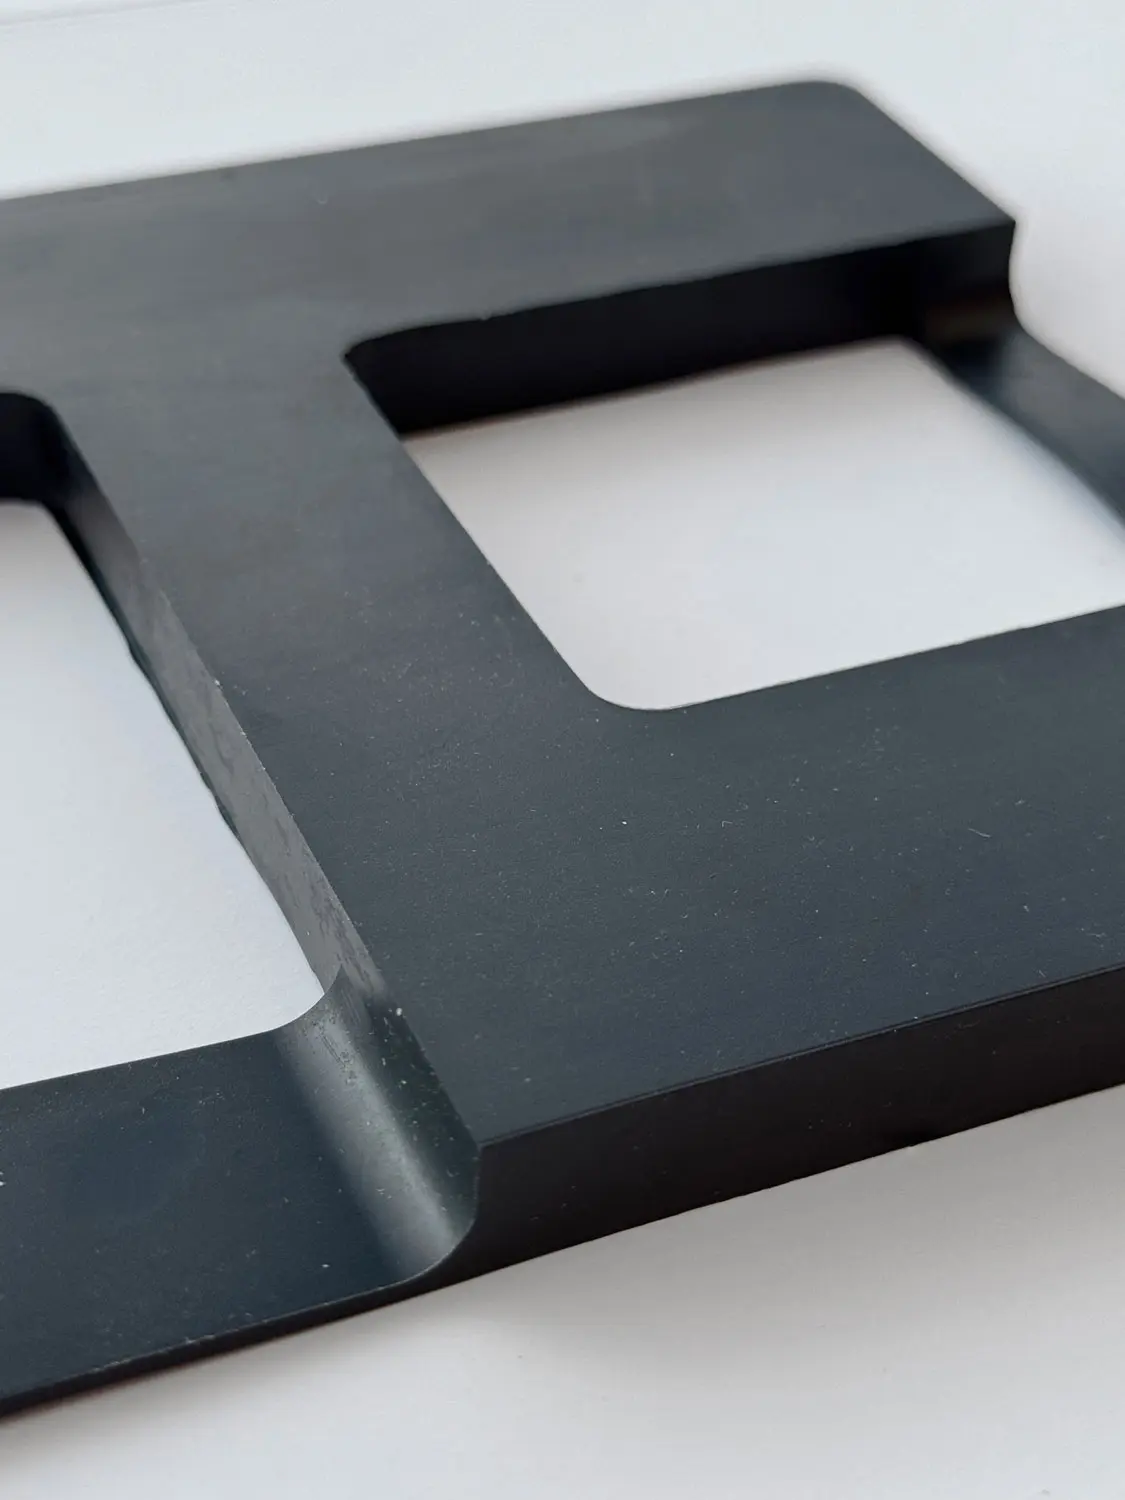
El proceso de fundición permite además fabricar piezas con geometrías más complejas. El molde abierto puede adaptarse al contorno deseado, de modo que, además de formas sencillas, también se pueden realizar contornos con escalones, hendiduras, redondeos y secciones transversales diferentes.
Las posibilidades que ofrece la geometría vienen determinadas en gran medida por el diseño y la capacidad de desmontaje del molde de fundición. También se pueden tener en cuenta los socavados u otros elementos geométricos complejos, siempre que el molde se pueda diseñar de tal forma que posteriormente sea posible extraer la pieza acabada.
Dado que el plastisol de PVC se introduce sin presión en el molde abierto durante el proceso de moldeo por colada, pueden formarse burbujas de aire en las paredes del molde durante el llenado. Debido a que el proceso de llenado se realiza sin presión, estas burbujas no se desprenden necesariamente de la superficie. Esto puede afectar al acabado de la superficie, especialmente en los rebajes y en las zonas de difícil acceso.
Asimismo, la superficie expuesta de la masa fundida puede presentar una estructura más irregular tras el tratamiento térmico debido a la presencia de burbujas de aire que han ascendido. Estas características se deben al proceso de fabricación y no suponen ningún problema para muchas aplicaciones técnicas, especialmente cuando el aspecto no es un factor determinante.
Además, a la hora de diseñar las herramientas y dosificar el plastisol, hay que tener en cuenta la contracción del material. Por ello, la cantidad de material necesaria para la pieza acabada se calcula añadiendo la cantidad correspondiente.
Mediante un mecanizado posterior, las dimensiones y los ajustes que se consiguen durante la fundición pueden adaptarse de forma específica a los requisitos de la pieza. También es posible refinar la superficie.
| Característica | Proceso de moldeo de PVC | Proceso de moldeo por inyección | ||
|---|---|---|---|---|
| Material de partida | Plastisol de PVC líquido | Plástico termoplástico fundido | ||
| Relleno del molde | Colada sin presión en un molde abierto | Inyección a presión de la masa fundida de plástico en un molde cerrado | ||
| Espesores de pared | Es posible conseguir espesores de pared relativamente grandes | Es recomendable que los espesores de pared sean lo más uniformes posible y adecuados para el moldeo por inyección | ||
| Diferencias en el espesor de las paredes | También pueden darse diferencias significativas dentro de un mismo componente | Las grandes diferencias pueden influir en el relleno, la contracción y el enfriamiento | ||
| Herramienta | Molde abierto; diseño en función de la geometría de la pieza | Molde cerrado para moldeo por inyección destinado al procesamiento a presión | ||
| Tiempo de ciclo | Comparativamente largo debido al tratamiento térmico y al enfriamiento posterior | Por lo general, bastante más corto | ||
| Superficie | Las superficies en contacto con la herramienta y las superficies expuestas pueden presentar diferencias. | La superficie viene determinada fundamentalmente por la superficie de la herramienta | ||
| Precisión dimensional | Dependiendo de los requisitos, puede ser necesario realizar un procesamiento posterior | Permite una alta repetibilidad y un conformado preciso |
El procedimiento adecuado para un componente no depende de una sola característica. Lo decisivo es la combinación de la geometría del componente, los espesores de pared, el material, las propiedades requeridas, el número de unidades y los costes de utillaje.
Ahora ya sabe cómo funciona el proceso de moldeo de PVC y cuáles son sus particularidades. Sin embargo, lo decisivo es si este proceso de fabricación es adecuado para su pieza concreta.
En Fabricación de piezas de fundición Descubra cómo HAMCO fabrica piezas de fundición a medida y comprueba la viabilidad técnica de la fabricación de su componente.
Grandes y pequeñas cantidades Procesamiento directo
Grandes y pequeñas cantidades
Estás viendo un contenido de marcador de posición de Vimeo. Para acceder al contenido real, haz clic en el siguiente botón. Ten en cuenta que al hacerlo compartirás datos con terceros proveedores.
Más informaciónEstás viendo un contenido de marcador de posición de YouTube. Para acceder al contenido real, haz clic en el siguiente botón. Ten en cuenta que al hacerlo compartirás datos con terceros proveedores.
Más informaciónEs necesario cargar contenido de reCAPTCHA para enviar el formulario. Ten en cuenta que al hacerlo compartirás datos con terceros proveedores.
Más información