
Beim Gießverfahren wird flüssiges PVC-Plastisol bei Raumtemperatur in eine entsprechend geformte, offene Gießform eingebracht. Im Gegensatz zum Spritzgießen wird das Material dabei nicht unter hohem Druck in einen geschlossenen Formhohlraum eingespritzt. Stattdessen wird das Plastisol in die Form gegossen und durch die anschließende Wärmebehandlung im Ofen zu einem festen, gummielastischen PVC-Kunststoffteil geliert.
Je nach eingesetzter Covytec®-Type wird dabei ein Plastisol mit der entsprechenden Rezeptur verarbeitet. Auf der Übersichtsseite der Covytec®-Typen finden Sie die verfügbaren Materialtypen und können das jeweilige Werkstoffdatenblatt direkt herunterladen.
Beim Erwärmen der gefüllten Gießform gelangt die Wärme über die Formwand und die frei liegende Oberfläche der Gussmasse in das PVC-Plastisol. Die PVC-Partikel nehmen dabei den flüssigen Weichmacher auf und bilden eine zusammenhängende PVC-Struktur.
Mit zunehmender Erwärmung setzt sich dieser Vorgang fort, bis das Plastisol vollständig in der Gießform geliert ist. Die erforderliche Dauer der Wärmebehandlung richtet sich nach der Temperatur der Gießform und insbesondere nach der dicksten Stelle des Gussbauteils.
Nach der Wärmebehandlung und dem anschließenden Abkühlen wird die Gießform zerlegt und das fertige Bauteil entnommen. Je nach Anforderung kann es anschließend weiterbearbeitet werden.
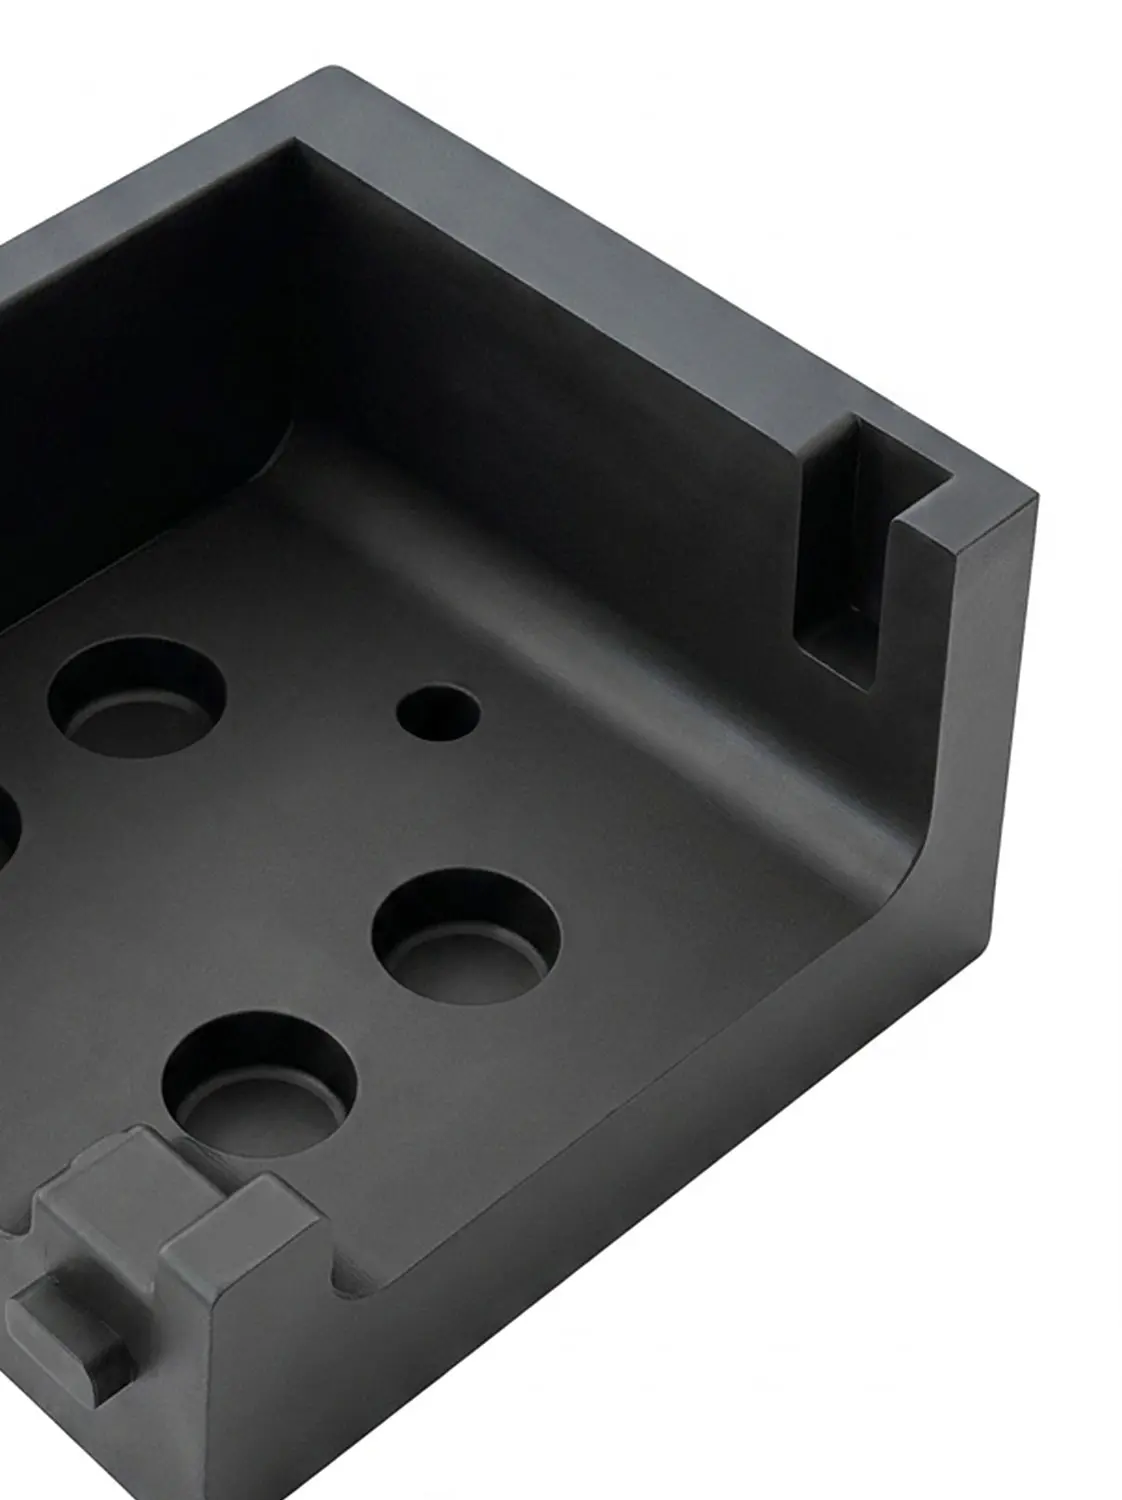
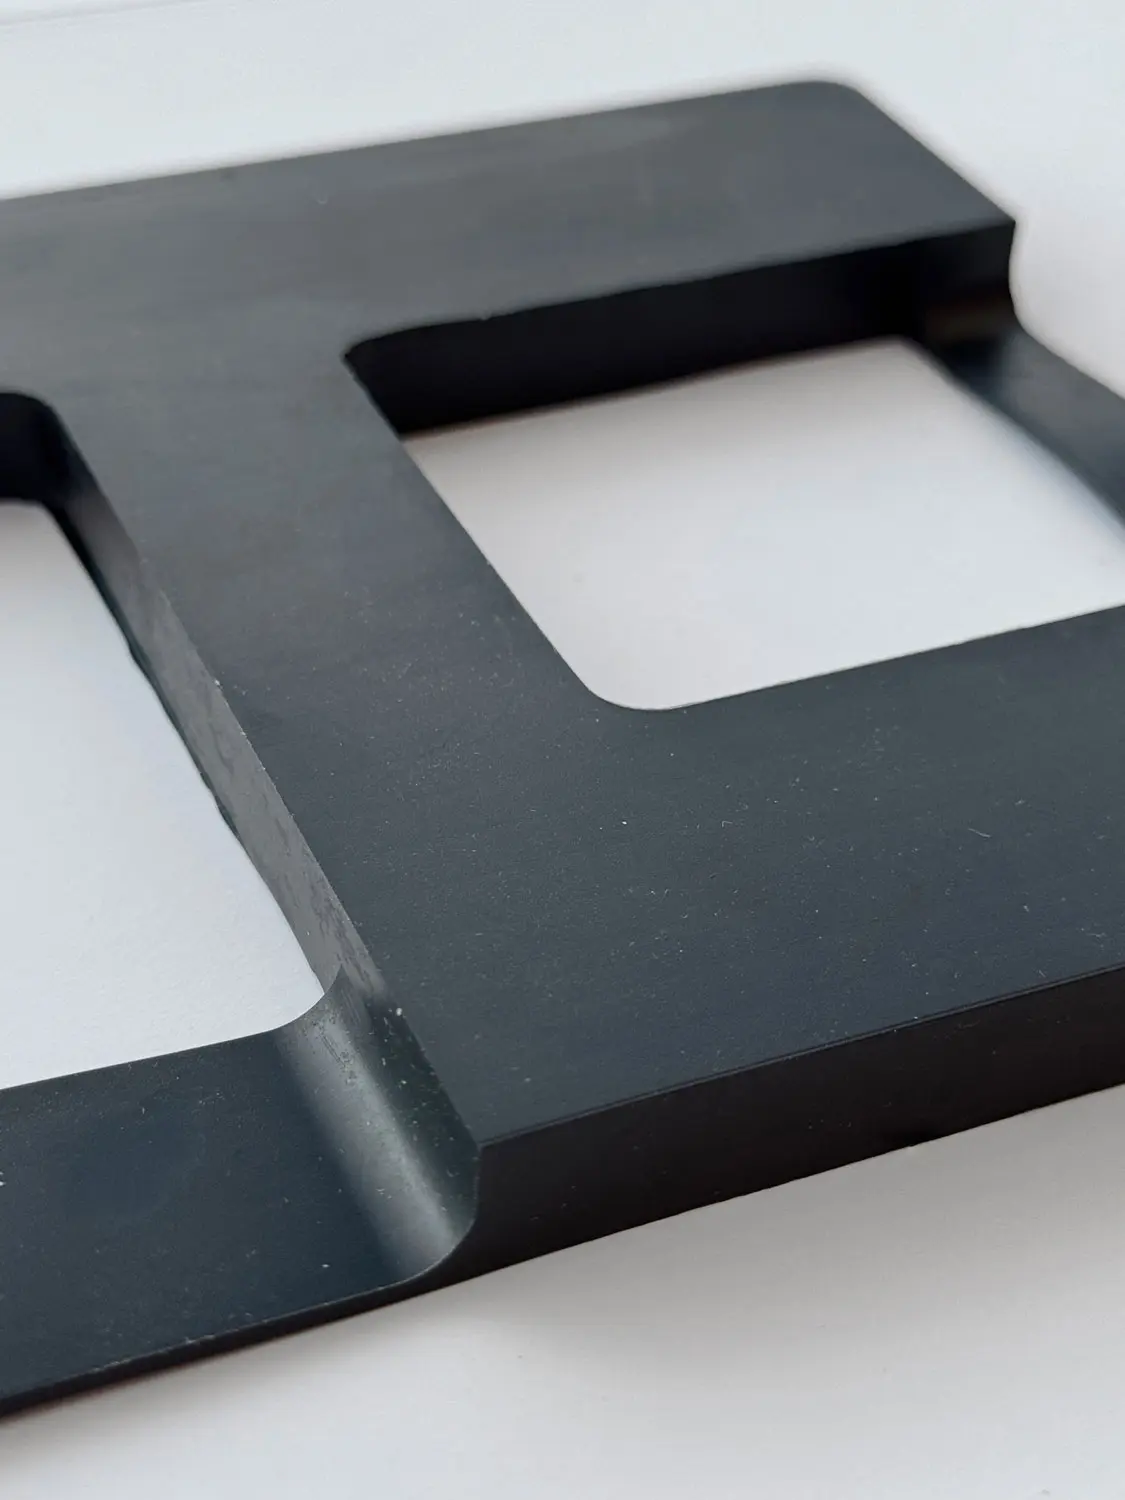
Das Gießverfahren ermöglicht auch die Herstellung komplexerer Bauteilgeometrien. Die offene Gießform kann an die gewünschte Kontur angepasst werden, sodass sich neben einfachen Formen auch Konturen mit Absätzen, Vertiefungen, Rundungen und unterschiedlichen Querschnitten realisieren lassen.
Die Möglichkeiten der Geometrie werden dabei wesentlich durch die Gestaltung und Zerlegbarkeit der Gießform bestimmt. Auch Hinterschneidungen oder andere komplexe Formelemente können berücksichtigt werden, wenn die Form so aufgebaut werden kann, dass sich das fertige Bauteil anschließend entnehmen lässt.
Da das PVC-Plastisol beim Gießverfahren drucklos in die offene Form eingebracht wird, können sich beim Füllen Luftblasen an der Formwand anlagern. Sie werden durch den drucklosen Füllvorgang nicht zwangsläufig von der Oberfläche gelöst. Besonders bei Hinterschneidungen und schwer zugänglichen Bereichen kann dies die Ausbildung der Oberfläche beeinflussen.
Auch die frei liegende Oberfläche der Gussmasse kann nach der Wärmebehandlung durch aufgestiegene Luftbläschen eine unruhigere Struktur aufweisen. Diese Merkmale sind verfahrensbedingt und für viele technische Anwendungen unproblematisch, insbesondere wenn das Erscheinungsbild keine entscheidende Rolle spielt.
Bei der Werkzeugauslegung und Dosierung des Plastisols muss außerdem die Materialschwindung berücksichtigt werden. Die für das fertige Bauteil erforderliche Materialmenge wird deshalb mit einer entsprechenden Zugabe angesetzt.
Durch eine nachträgliche Bearbeitung lassen sich die beim Gießen erreichbaren Maße und Passungen gezielt an die Anforderungen des Bauteils anpassen. Auch eine Verfeinerung der Oberfläche ist möglich.
| Merkmal | PVC-Gießverfahren | Spritzgießverfahren | ||
|---|---|---|---|---|
| Ausgangsmaterial | Flüssiges PVC-Plastisol | Aufgeschmolzener thermoplastischer Kunststoff | ||
| Formfüllung | Druckloses Eingießen in eine offene Gießform | Einspritzen der Kunststoffschmelze unter Druck in ein geschlossenes Werkzeug | ||
| Wanddicken | Vergleichsweise große Wanddicken möglich | Möglichst gleichmäßige, spritzgießgerechte Wanddicken vorteilhaft | ||
| Wanddickenunterschiede | Auch deutliche Unterschiede innerhalb eines Bauteils möglich | Starke Unterschiede können Füllung, Schwindung und Abkühlung beeinflussen | ||
| Werkzeug | Offene Gießform; Aufbau abhängig von der Bauteilgeometrie | Geschlossenes Spritzgießwerkzeug für die Verarbeitung unter Druck | ||
| Zykluszeit | Vergleichsweise lang durch Wärmebehandlung und anschließendes Abkühlen | In der Regel deutlich kürzer | ||
| Oberfläche | Werkzeugberührte und frei liegende Oberflächen können sich unterscheiden | Oberfläche wird im Wesentlichen durch die Werkzeugoberfläche bestimmt | ||
| Maßhaltigkeit | Je nach Anforderung kann eine Nachbearbeitung erforderlich sein | ohe Wiederholgenauigkeit und präzise Formgebung möglich |
Welches Verfahren für ein Bauteil geeignet ist, hängt nicht von einem einzelnen Merkmal ab. Entscheidend ist das Zusammenspiel aus Bauteilgeometrie, Wanddicken, Werkstoff, geforderten Eigenschaften, Stückzahl und Werkzeugaufwand.
Jetzt wissen Sie, wie das PVC-Gießverfahren funktioniert und welche Besonderheiten damit verbunden sind. Entscheidend ist jedoch, ob sich dieses Fertigungsverfahren auch für Ihr konkretes Bauteil eignet.
Unter Gießteilefertigung erfahren Sie, wie HAMCO individuelle Gießteile umsetzt und die fertigungstechnische Umsetzbarkeit Ihres Bauteils prüft.
Groß- und Kleinmengenbedarfe Direktabwicklung
Groß- und Kleinmengenbedarfe
Sie sehen gerade einen Platzhalterinhalt von Vimeo. Um auf den eigentlichen Inhalt zuzugreifen, klicken Sie auf die Schaltfläche unten. Bitte beachten Sie, dass dabei Daten an Drittanbieter weitergegeben werden.
Mehr InformationenSie sehen gerade einen Platzhalterinhalt von YouTube. Um auf den eigentlichen Inhalt zuzugreifen, klicken Sie auf die Schaltfläche unten. Bitte beachten Sie, dass dabei Daten an Drittanbieter weitergegeben werden.
Mehr InformationenSie müssen den Inhalt von reCAPTCHA laden, um das Formular abzuschicken. Bitte beachten Sie, dass dabei Daten mit Drittanbietern ausgetauscht werden.
Mehr Informationen